レーザー溶接は熱源にアーク放電ではなく、CO2レーザーやYAGレーザーなどを使用しています。
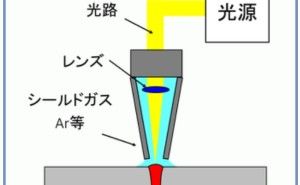
レーザーは単一波長で位相差のない光のため、集光レンズなどでエネルギーを集中して集められるため、MAG溶接などのアーク溶接に比較して溶け込み深さが深いこと、熱影響部が狭いこと、溶接変形が少ないことなどが特徴です。レーザー溶接の模式図を図1に示します。溶融部の酸化防止にアルゴンなど...
TOP
更新日 2026-08-26
投稿日 2019-11-13
レーザー溶接は熱源にアーク放電ではなく、CO2レーザーやYAGレーザーなどを使用しています。
レーザーは単一波長で位相差のない光のため、集光レンズなどでエネルギーを集中して集められるため、MAG溶接などのアーク溶接に比較して溶け込み深さが深いこと、熱影響部が狭いこと、溶接変形が少ないことなどが特徴です。レーザー溶接の模式図を図1に示します。溶融部の酸化防止にアルゴンなど...
レーザー溶接は熱源にアーク放電ではなく、CO2レーザーやYAGレーザーなどを使用しています。
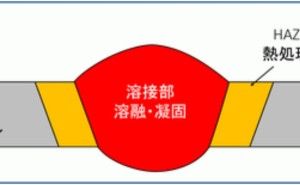
レーザーは単一波長で位相差のない光のため、集光レンズなどでエネルギーを集中して集められるため、MAG溶接などのアーク溶接に比較して溶け込み深さが深いこと、熱影響部が狭いこと、溶接変形が少ないことなどが特徴です。レーザー溶接の模式図を図1に示します。溶融部の酸化防止にアルゴンなどのシールドガスを使用しています。溶接材料として鉄鋼、ステンレス、アルミニウムなどに適用されます。

図1.レーザー溶接の模式図
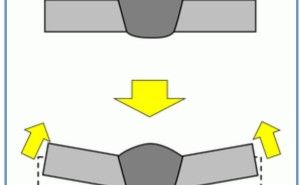
FSW(Friction Stir Welding)は摩擦撹拌接合とも呼ばれます。1991年にイギリスの英国溶接研究所で開発された新しい手法です。その模式図を図2に示します。

図2.FSWの模式図
FSWはツールと呼ばれる溶接材よりも硬質、高融点の材料を使用します。
このツールの先端には突起(プローブ)がついていて、ツールを回転させながら溶接面(突合せ面)にプローブ部のみを押込みます。そして、板またはツールを移動させることによって、溶接材に融点以下の摩擦熱を発生させ、材料を軟化させ、ツールの回転による塑性流動によって練り混ぜて接合をします。FSWは材料を溶かさずに固相のまま接合するので溶融溶接で問題となるブローホールはほとんど問題になりません。またシールドガスも不要です。自動車、鉄道、航空機などに適用されています。
続きを読むには・・・
福﨑 昌宏
金属組織の分析屋 金属材料の疲労破壊や腐食など不具合を解決します。
金属組織の分析屋 金属材料の疲労破壊や腐食など不具合を解決します。
【目次】 現代の製造業が直面する課題、すなわち「高性能化」「軽量化」「コストダウン」を同時に解決する鍵として、粉末冶金(Powder...
【目次】 現代の製造業が直面する課題、すなわち「高性能化」「軽量化」「コストダウン」を同時に解決する鍵として、粉末冶金(Powder...

金属の破損・不具合の原因として腐食があります。腐食は大気中の酸素や水分、また各種化学物質などによって電気化学的に発生し、腐食によって金...
金属の破損・不具合の原因として腐食があります。腐食は大気中の酸素や水分、また各種化学物質などによって電気化学的に発生し、腐食によって金...
◆ 電子線から得られる信号 試料に電子線を照射すると様々な情報が得られます。その模式図と各信号を下図に示します。SEM観察に主に利用...
◆ 電子線から得られる信号 試料に電子線を照射すると様々な情報が得られます。その模式図と各信号を下図に示します。SEM観察に主に利用...
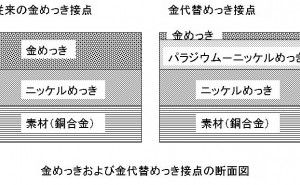
私は約20年前に自動車用コネクターメーカーで、接点材料の研究開発を担当していました。当時の接点は錫めっきが主流でした。一方、ECU(エンジンコントロール...
私は約20年前に自動車用コネクターメーカーで、接点材料の研究開発を担当していました。当時の接点は錫めっきが主流でした。一方、ECU(エンジンコントロール...
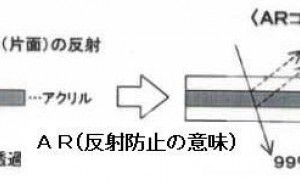
15年前に勤務していた自動車用部品の製造会社で、ゾルゲル法による反射防止コートを樹脂基板上に製造する業務の設計責任者をしていました。ゾルゲル法というのは...
15年前に勤務していた自動車用部品の製造会社で、ゾルゲル法による反射防止コートを樹脂基板上に製造する業務の設計責任者をしていました。ゾルゲル法というのは...
 2026/10/22(木)
ものづくりドットコムのIDでログイン
まだ未登録の方は、「無料」会員登録で多くの特典が!
Aperza IDでログイン
Aperza IDでのログイン機能は終了いたしました。
今後はものづくりドットコム会員ご登録の上、ログインをお願いいたします
 TH企画セミナールーム/WEB