CAM加工の工具突き出し長さについて

更新日

投稿日


 意外に多くのメーカーが対応できていない工具突き出し長さの問題について、今回は、すでに対応できている加工メーカーにとっては、当たり前の話なのですが、多くの金型メーカーや機械加工メーカーを診断していると、およそ7割くらいのメーカーが対応できていないCAM加工時の工具突き出し長さの考え方についてです。

 ここで言う「CAM加工」とは、主に3次元CAMで作成したNCプログラムを使って、マシニングセンターやNCフライスで加工を行うものを指しています。

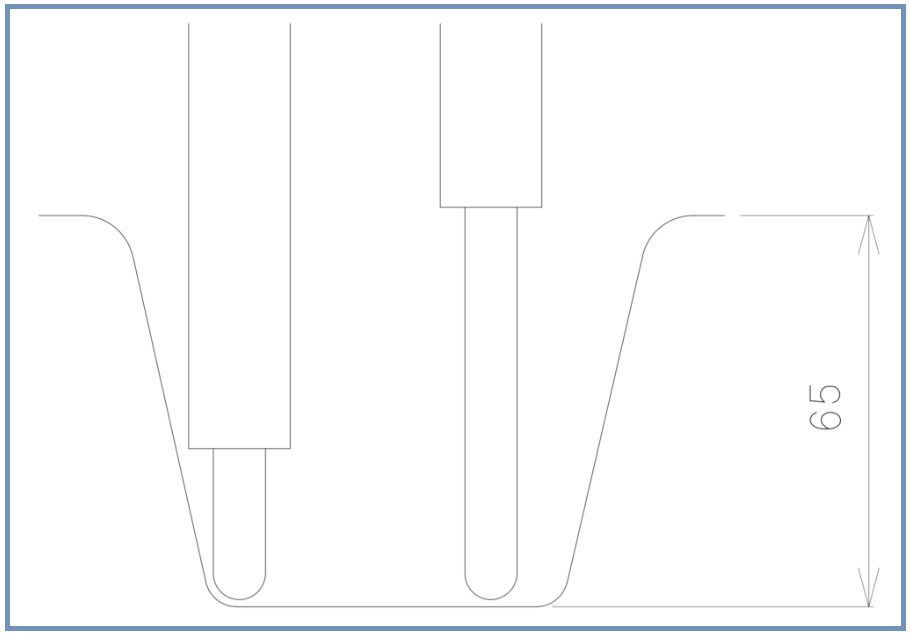
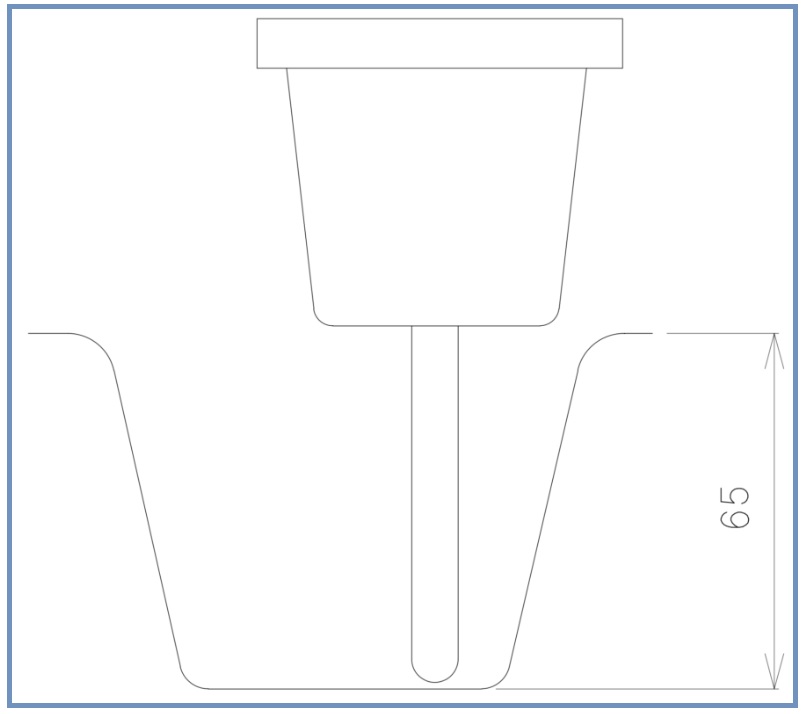
 今回、問題視していることは、下図のような状況において、本来望ましい工具の突き出し長さは左側の図の状態になるのですが、CAM機能上の問題からか、右の状態の長さで機械オペレーターに指示され、実際に加工が行われていることです。
 生産マネジメント

 実際に多くのCAMオペレーターがとっているやり方としては、形状や、出力されたパスの最も低い(深い)Z値をもとに、例えば上図で言えば、形状の深さが65ミリなので、工具の突き出し長さを66ミリとか67ミリとし、加工指示書に記載しているやり方です。

 ワークへの干渉を考慮すると、図のイメージのようなスリムタイプのミーリングチャックが使い勝手が良いので、常時このタイプのミーリングチャックを使うというセッティングはよく行われているのですが、それでしたら、左の状態のようにできるだけ突き出し長さを短くし、加工精度や出せる送り速度を上げることに配慮すべきかと思います。

 また、工具径にもよりますが、図のような長い突き出しのまま加工するということであれば、下図のような剛性のあるミーリングチャックを使い、少しでも工具の逃げや倒れ、加工ビビリが起こらないよう配慮することも考えられます。
 生産マネジメント

 最後にまとめますと、自由曲面などの3次元形状のCAM加工については、

  •  できるだけ短い工具突き出し長さでツールセッティングを行う
  •  可能な限り剛性のあるミーリングチャックを使う

 これらに配慮することで、加工面品質・加工寸法精度・送り速度を良くしていくことにつなが...
 

 意外に多くのメーカーが対応できていない工具突き出し長さの問題について、今回は、すでに対応できている加工メーカーにとっては、当たり前の話なのですが、多くの金型メーカーや機械加工メーカーを診断していると、およそ7割くらいのメーカーが対応できていないCAM加工時の工具突き出し長さの考え方についてです。

 ここで言う「CAM加工」とは、主に3次元CAMで作成したNCプログラムを使って、マシニングセンターやNCフライスで加工を行うものを指しています。

 今回、問題視していることは、下図のような状況において、本来望ましい工具の突き出し長さは左側の図の状態になるのですが、CAM機能上の問題からか、右の状態の長さで機械オペレーターに指示され、実際に加工が行われていることです。

 生産マネジメント

 実際に多くのCAMオペレーターがとっているやり方としては、形状や、出力されたパスの最も低い(深い)Z値をもとに、例えば上図で言えば、形状の深さが65ミリなので、工具の突き出し長さを66ミリとか67ミリとし、加工指示書に記載しているやり方です。

 ワークへの干渉を考慮すると、図のイメージのようなスリムタイプのミーリングチャックが使い勝手が良いので、常時このタイプのミーリングチャックを使うというセッティングはよく行われているのですが、それでしたら、左の状態のようにできるだけ突き出し長さを短くし、加工精度や出せる送り速度を上げることに配慮すべきかと思います。

 また、工具径にもよりますが、図のような長い突き出しのまま加工するということであれば、下図のような剛性のあるミーリングチャックを使い、少しでも工具の逃げや倒れ、加工ビビリが起こらないよう配慮することも考えられます。

 生産マネジメント

 最後にまとめますと、自由曲面などの3次元形状のCAM加工については、

  •  できるだけ短い工具突き出し長さでツールセッティングを行う
  •  可能な限り剛性のあるミーリングチャックを使う

 これらに配慮することで、加工面品質・加工寸法精度・送り速度を良くしていくことにつながると思います。

 具体的には、CAMの機能やシミュレーションソフトによって突き出し長さを算出するか、アナログ的にCADで図を書いて確認するなどの方法になると思いますが、この作業にあまり工数をかけてもいけないので、少しでも効率よくしたいところです。

 今回の解説は、すでにやっている企業さんにとっては当たり前かもしれませんが、意外に多くの加工メーカーさんが対応できていませんでした。

   続きを読むには・・・


この記事の著者

村上 英樹

金型・部品加工業専門コンサルティングです!販路開拓・生産改善・外注費削減の3つを支援するトライアングル支援パッケージ、技術を起点とする新しい経営コンサルタント

金型・部品加工業専門コンサルティングです!販路開拓・生産改善・外注費削減の3つを支援するトライアングル支援パッケージ、技術を起点とする新しい経営コンサルタント


「生産マネジメント総合」の他のキーワード解説記事

もっと見る
中国工場の実状を知る、部品・材料について 中国工場の品質改善(その24)

【第2章 中国工場の実状を知る】 【部品・材料】  前回のその23に続いて解説します。 ◆ 対応策(1) 品質改善(言い続け、要求し続けること)...

【第2章 中国工場の実状を知る】 【部品・材料】  前回のその23に続いて解説します。 ◆ 対応策(1) 品質改善(言い続け、要求し続けること)...


工場内を誰にも分かりやすくする方法 儲かるメーカー改善の急所101項(その28)

3.仕組みを改善する基本 ◆ 工場内を誰にも分かりやすくする方法  例えば、私が友人の「川上さん」に連絡を取りたいと思ったとします。スマホの電話番...

3.仕組みを改善する基本 ◆ 工場内を誰にも分かりやすくする方法  例えば、私が友人の「川上さん」に連絡を取りたいと思ったとします。スマホの電話番...


変化点管理の基本

  ◆ 変化点管理の基本 【目次】   1. 品質管理の目的 品質管理の目的は、  外部から...

  ◆ 変化点管理の基本 【目次】   1. 品質管理の目的 品質管理の目的は、  外部から...


「生産マネジメント総合」の活用事例

もっと見る
赴任者のために 中国工場管理の基本事例(その9)

  1、赴任者のための現地・中国人社員のマネジメント(その7)  前回の赴任者のための現地・中国人社員のマネジメント(その6)に続いて解...

  1、赴任者のための現地・中国人社員のマネジメント(その7)  前回の赴任者のための現地・中国人社員のマネジメント(その6)に続いて解...


中国製設備購入時のチェックポイントとは 中国企業の壁(その53)

        中国工場・品質管理関連のセミナーを継続して実施していますが、受講者の方からの質問で最近多いと感じるのが、「中国メーカーの設備を購入す...

        中国工場・品質管理関連のセミナーを継続して実施していますが、受講者の方からの質問で最近多いと感じるのが、「中国メーカーの設備を購入す...


中国式金型のショット数管理 中国企業の壁(その24)

        一般的に金型の寿命管理は、ショット数管理と出来栄え管理の両面で行います。    ショット数管理は、あらかじめ生産数量(ショット数...

        一般的に金型の寿命管理は、ショット数管理と出来栄え管理の両面で行います。    ショット数管理は、あらかじめ生産数量(ショット数...