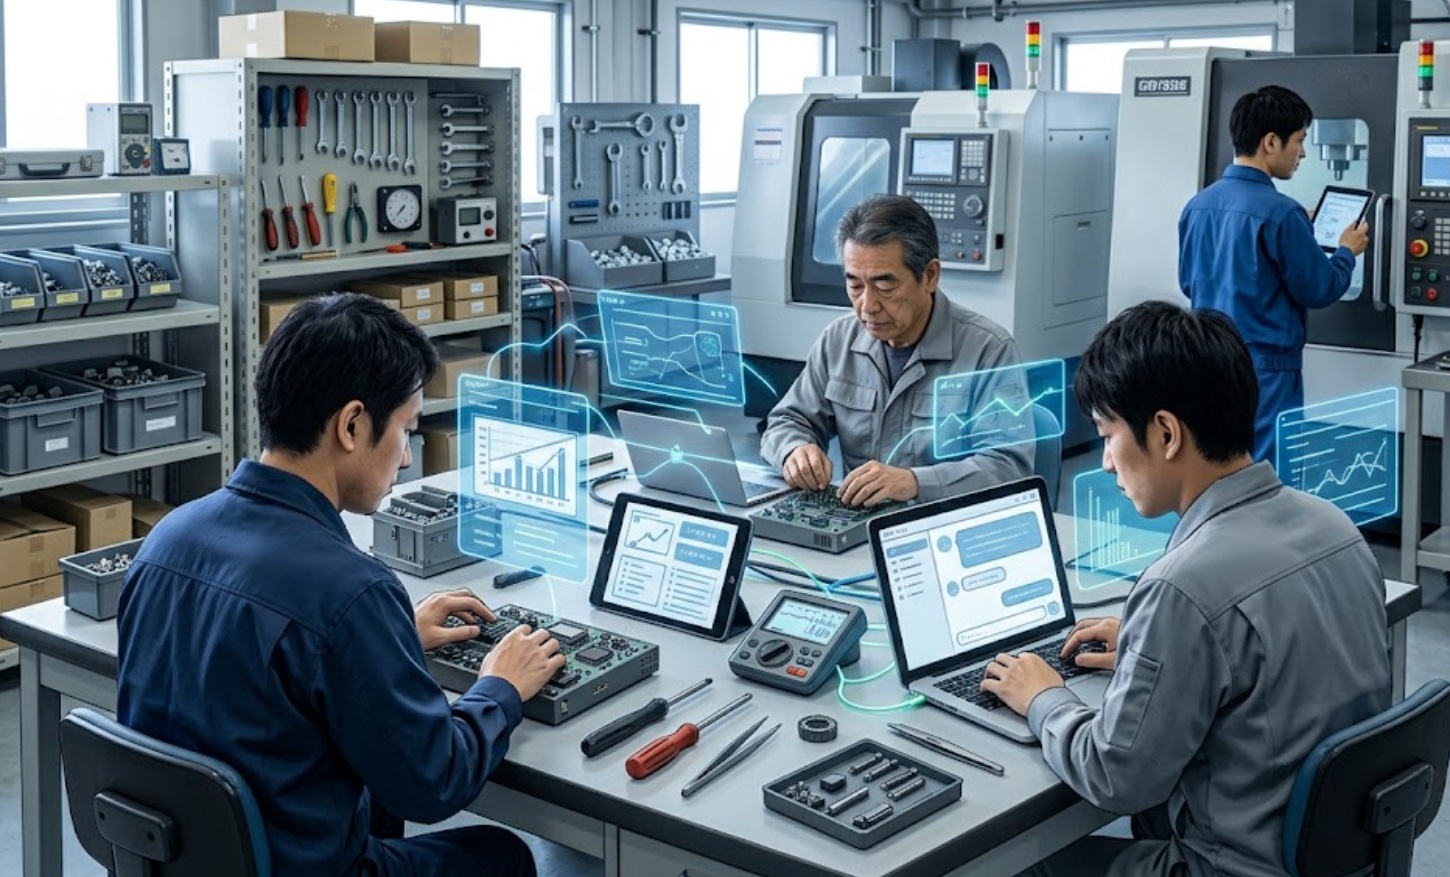
「品質は工程で作り込め」。この原則は、生成AIの時代にも変わりません。変えるべきなのは、現場の知識を記録し、共有し、改善につなげる方法です。異常を見逃さない仕組みや、安定した作業を支える標準は、これまでも品質管理の土台でした。しかし実際の現場には、「この音がしたら要注意」「この条件では工具を早めに交換する」といった判断が、ベテラン個人の経験にとどまっていることがあります。人手不足やベテランの引退が進むなか、こうした判断の根拠を、誰もが使える形にすることが課題です。そこで役立つのが、デジタルデータと生成AIです。高価なシステムを一度に導入する必要はありません。まずは一つの工程、一つの不良に絞り、既存の道具で始める方法を紹介します。
1.工程での作り込みを、データとAIで強化する
「工程で作り込む」とは、職人の注意力や頑張りだけに頼ることではありません。作業条件を標準化し、間違いを防ぎ、異常があれば止める。そうした仕組みによって、不良を生みにくい工程をつくる考え方です。
トヨタも、設備や人が異常を検知して止め、不良の流出や再発を防ぐことを、工程での品質の作り込みとして説明しています。( https://global.toyota/jp/company/vision-and-philosophy/production-system/ )
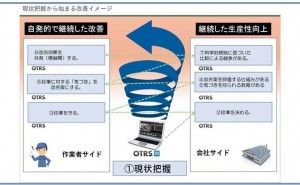
データと生成AIは、この取り組みを支えます。データで発生条件を確かめ、AIで過去事例や原因候補を整理し、人が現場で検証する。その結果を工程へ戻すことで、品質の作り込みを強化できます。
2.一つの工程から始める、四つのステップ
Step1:対象を絞り、良品と不良品の条件を記録する
最初に、「どの工程の、どの不良を減らすか」を決めます。例えば、特定のマシニングセンタで起きる表面粗さ不良です。記録にはExcelや、社内で利用を認められた入力フォームなどを使えます。対象に応じて、次の項目から必要なものを選びます。
- 日時、製品番号、設備番号、材料ロット
- 工具の種類、交換時点、使用状況
- 回転数、送り速度、切込みなどの加工条件
- 測定値、規格値、測定方法
- 生産数、不良数、調整内容
- 異音などの気づきと、品質への影響が考えられる周辺条件
大切なのは...
「品質は工程で作り込め」。この原則は、生成AIの時代にも変わりません。変えるべきなのは、現場の知識を記録し、共有し、改善につなげる方法です。異常を見逃さない仕組みや、安定した作業を支える標準は、これまでも品質管理の土台でした。しかし実際の現場には、「この音がしたら要注意」「この条件では工具を早めに交換する」といった判断が、ベテラン個人の経験にとどまっていることがあります。人手不足やベテランの引退が進むなか、こうした判断の根拠を、誰もが使える形にすることが課題です。そこで役立つのが、デジタルデータと生成AIです。高価なシステムを一度に導入する必要はありません。まずは一つの工程、一つの不良に絞り、既存の道具で始める方法を紹介します。
1.工程での作り込みを、データとAIで強化する
「工程で作り込む」とは、職人の注意力や頑張りだけに頼ることではありません。作業条件を標準化し、間違いを防ぎ、異常があれば止める。そうした仕組みによって、不良を生みにくい工程をつくる考え方です。
トヨタも、設備や人が異常を検知して止め、不良の流出や再発を防ぐことを、工程での品質の作り込みとして説明しています。( https://global.toyota/jp/company/vision-and-philosophy/production-system/ )
データと生成AIは、この取り組みを支えます。データで発生条件を確かめ、AIで過去事例や原因候補を整理し、人が現場で検証する。その結果を工程へ戻すことで、品質の作り込みを強化できます。
2.一つの工程から始める、四つのステップ
Step1:対象を絞り、良品と不良品の条件を記録する
最初に、「どの工程の、どの不良を減らすか」を決めます。例えば、特定のマシニングセンタで起きる表面粗さ不良です。記録にはExcelや、社内で利用を認められた入力フォームなどを使えます。対象に応じて、次の項目から必要なものを選びます。
- 日時、製品番号、設備番号、材料ロット
- 工具の種類、交換時点、使用状況
- 回転数、送り速度、切込みなどの加工条件
- 測定値、規格値、測定方法
- 生産数、不良数、調整内容
- 異音などの気づきと、品質への影響が考えられる周辺条件
大切なのは、不良が出たときだけでなく、良品ができたときの条件も残すことです。また、単位や記録のタイミングをそろえ、加工条件と測定結果が対応するようにします。気温や湿度も、対象の不良との関係が考えられる場合に記録します。項目を増やしすぎず、現場が続けられる量から始めましょう。
Step2:不具合事例に、判断の根拠を残す
過去の不具合を、写真や測定結果と一緒に整理します。「現象」「発生条件」「調べたこと」「確認できた原因」「対策」「効果」を分けて記録すると、後から利用しやすくなります。ベテランには、対策だけでなく、判断の理由を尋ねてください。
「何を見て異常だと思ったのか」「なぜ工具を疑ったのか」「どの確認で別の原因を除外したのか」。こうした説明が、若手の判断を支える知識になります。未確認の原因候補は、確認済みの原因と区別します。これらをAIで検索・参照できる形に整えることで、不具合対応の知識集として活用できます。
Step3:AIで仮説を整理し、現場で確かめる
生成AIには、記録の要約、類似事例の整理、原因候補の洗い出し、追加で確認すべき項目の提案を任せます。一方、AIがもっともらしい説明を示しても、それだけで原因が確定したわけではありません。数値の関係は、Excelや統計解析、AIに接続された分析機能などで実際に計算し、対象件数や比較条件も確認します。
仮に湿度が高い日に不良率が高くても、その日に材料ロットや加工条件も変わっていれば、湿度が原因とは限りません。相関と因果関係を区別することが必要です。( https://itl.nist.gov/div898/handbook/ppc/section1/ppc136.htm )
AIの提案を手がかりに、現物、測定結果、加工履歴を確認し、必要に応じて条件を管理した試験で確かめます。
Step4:検証結果を、作業標準と管理条件に反映する
確認できた知見は、作業標準、工具交換基準、点検項目、異常時の対応などへ反映します。例えば、工具の使用状況と粗さの悪化との関係を検証できた場合は、交換基準や途中測定のタイミングを見直します。改訂の理由も残し、担当者へ共有します。その後、不良率や再発件数、確認にかかる時間を、変更前後の条件をそろえて比較します。効果がなければ、仮説や対策を見直します。記録を集め、分析して終わらせず、工程の管理方法まで変えることが重要です。
3.現場で使える、原因切り分けのプロンプト例
表面粗さが規格を外れた場合、まず現場の手順に従い、対象品の識別・隔離や影響範囲の確認を行います。そのうえで、原因を検討する補助としてAIを使います。
次は、架空の加工事例に基づく入力例です。
マシニングセンタの表面粗さ不良について、原因を切り分けるための確認項目を整理してください。
【確認できている事実】
- 材料:アルミA5052
- 回転数:3000rpm
- 送り速度:150mm/min
- 工具交換からの経過時間:3時間
- 周辺気温:昨日より5℃高い
- 現象:表面粗さの測定値が規格上限を超えた
【まだ入力できていない情報】
粗さの規格値と実測値、測定条件、工具径と刃数、切込み、切削液の状態、正常時の加工条件と測定結果
- 判断に必要な不足情報を挙げてください。
- 原因候補を最大5つ挙げ、各候補の根拠と現場での確認方法を示してください。
- 入力済みの事実と推測を区別し、原因は断定しないでください。
- 確認の優先順位と、その理由を説明してください。
- 確認方法は設備の安全手順を前提とし、加工条件の変更案は担当技術者による確認が必要であることを明示してください。
実際に使うときは、不足情報をできるだけ補います。AIの回答によって確認の観点を広げながら、最終判断は現物と測定結果に基づいて行います。
4.小さく始め、続けられる運用にする
最初の対象は、一つの工程、一つの不良で十分です。記録する人、内容を確認する人、標準を更新する人を決め、定期的に記録を振り返ります。
AIへ入力する情報は社内ルールに従い、顧客図面や機密情報を扱える利用環境か確認してください。また、既存の道具を使う場合でも、記録や確認のための時間は必要です。入力の手間と得られる効果を見ながら、項目や運用を調整しましょう。
5.熟練者の知恵を、誰もが使える工程の力へ
「品質は工程で作り込め」という原則は、これからも品質管理の土台です。
データは、良品と不良品の条件の違いを調べる材料になります。生成AIは、蓄積した知識を整理し、確認すべき観点を広げる助けになります。そして、人が検証した結果を標準へ反映することで、個人の経験を現場全体の力へ変えられます。
まずは、繰り返し起きている不良を一つ選び、正常時との違いを記録してみてください。その記録を使って原因を確かめ、工程の管理方法を改善する。そこから、データと生成AIを生かした品質の作り込みが始まります。
最後に
- 品質管理を、属人技から組織標準へ。
- 経験依存から知能協働へ。
- 熟練の暗黙知を、全員が使える武器に。
それが、高崎ものづくり技術研究所の使命です。 濱田(高崎ものづくり技術研究所 代表)
◆関連解説記事・・・熟練の暗黙知を全員が使える武器に~濱田式AI品質スタンダード実務編~