◆不良流出原因の分類方法「顕在不良」と「潜在不良」に分けて考える―流出原因を、濱田式AI品質スタンダードで「元から断つ」―
同じ問題が再発する。検査で見つからず流出する。不良対策で苦労している企業は、とても多いと感じます。一体それはなぜなのか。原因を体系的に捉え、そのうえで、生成AIを使って「しくみで元を断つ」——今回は、この道筋を解説します。
1.不良の捉え方(発生段階別・種類別)
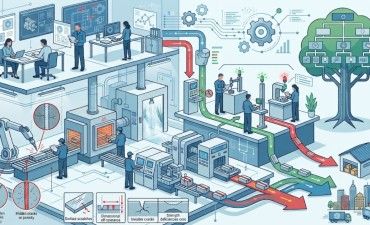
まず、一般的な不良の捉え方を整理します。発生段階で分けると、
- 製造工程での発生:人的ミス・設備トラブル・材料不良
- 検査工程での発生:検査方法の不備・検査員のミス・検査機器の故障
- 保管・輸送中の発生:環境要因・梱包不良
不良の種類で分けると、外観・寸法・機能・材料の不良です。
これらを組み合わせると、「製造工程での人的ミスによる外観不良が、最終検査で見過ごされ、クレームに繋がった」というように、経緯を具体的に把握できます。しかし——この捉え方だけでは、"潜在不良"という最大の落とし穴を見過ごしてしまいます。
2.見過ごされる「潜在不良」― 顕在と潜在
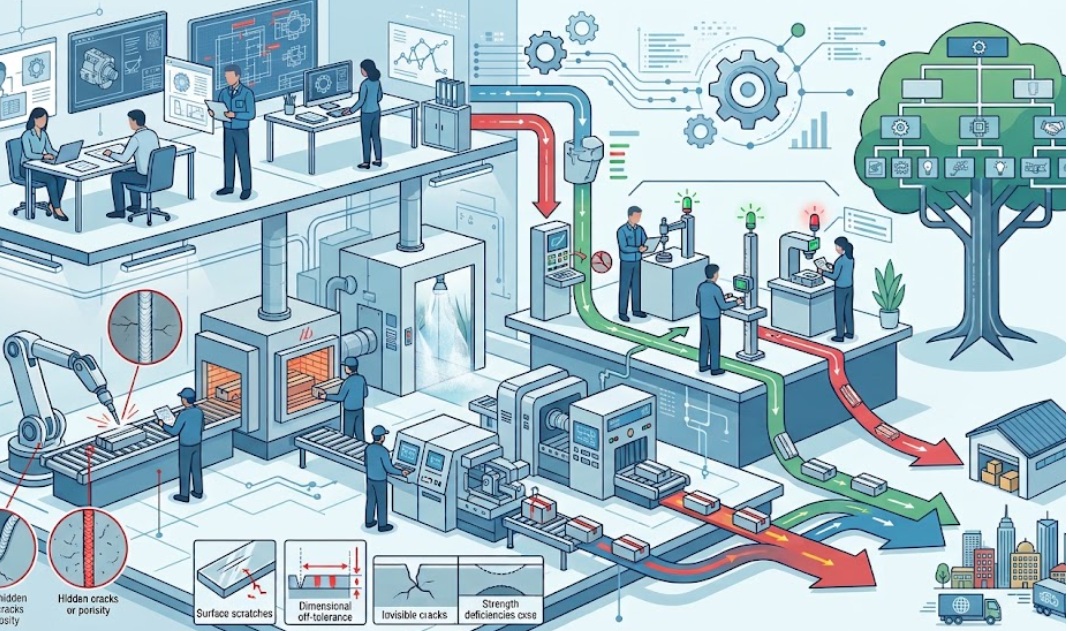
流出不良を潜在と顕在に分けると、原因がより深く理解できます。
・潜在不良:製造・検査段階では発見されず、使用中に初めて発覚する。
設計上の問題、肉眼で見えない欠陥(溶接不良・微細な異物・熱処理不足)、検査方法の限界、使用環境の影響(経年劣化・腐食)、統計的なばらつきの積み重ねなどが原因。
・顕在不良:製造・検査段階で発見可能な不良。
発生段階別・種類別の分類の組み合わせで発生する。
流出を止めるには、次の3つの流出原因それぞれに応じた対策を打たなければ、いつまでたっても止まりません。
- ①顕在不良の見逃し
- ②製造原因による潜在不良の流出
- ③設計原因による潜在不良の流出
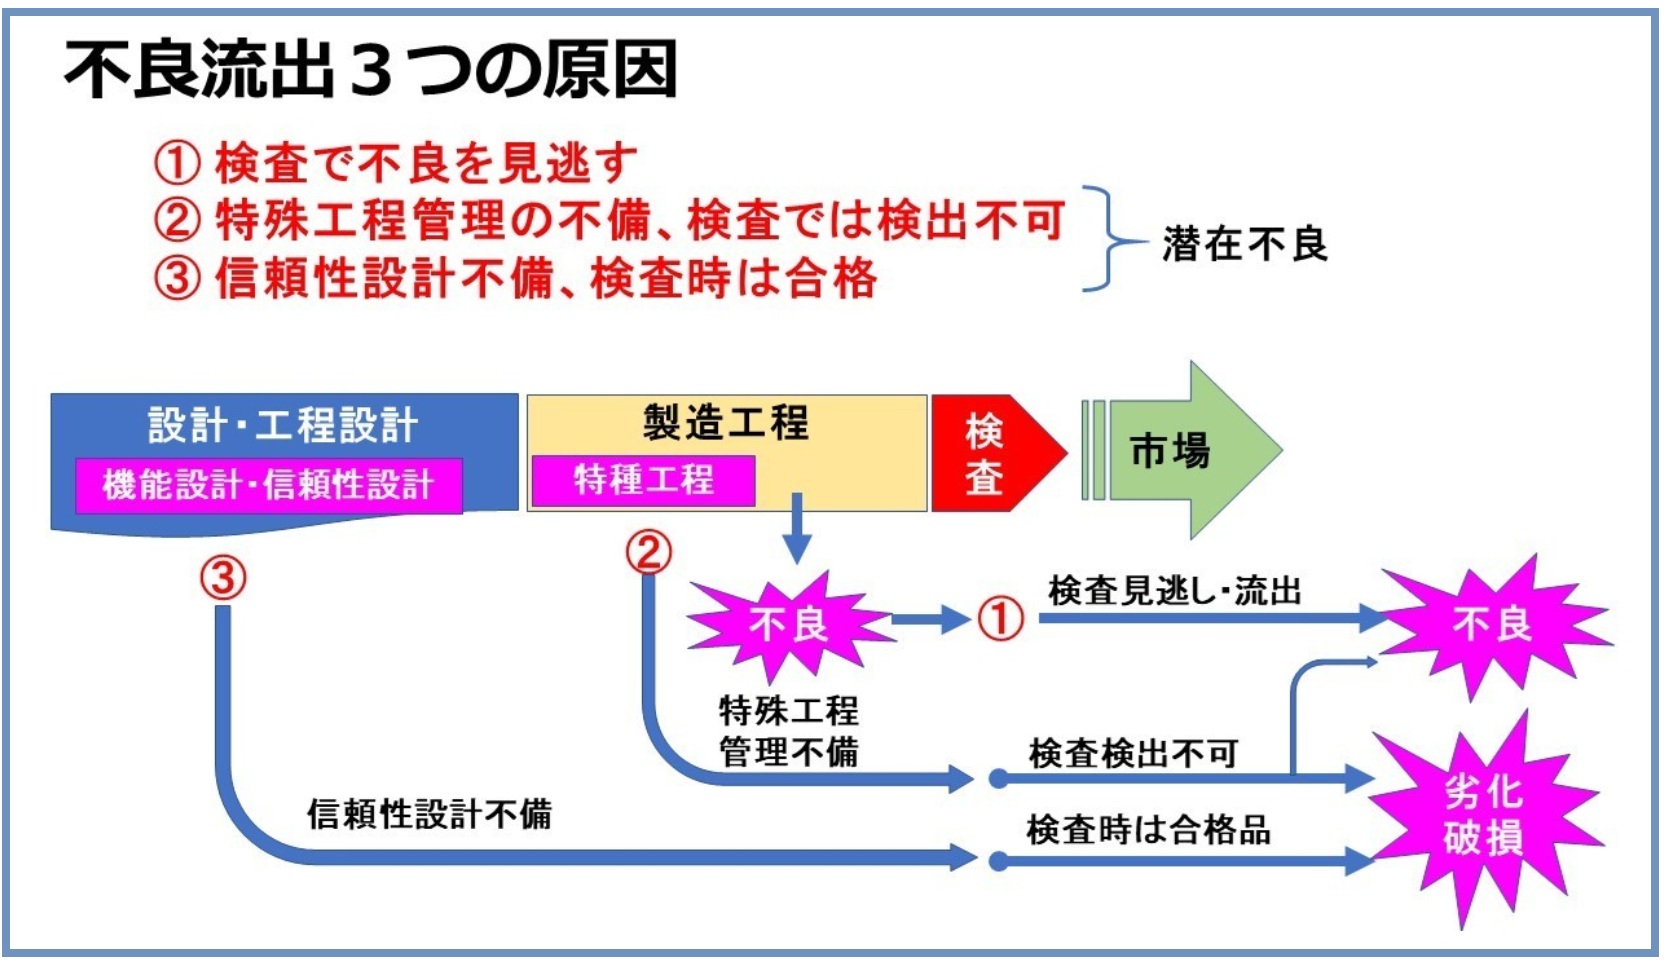
そして大事なのは、それぞれの管理の「しくみ」で、問題が発生しないように元を断つこと。この「しくみで断つ」を、AIがどう後押しするのかを見ていきます。
3.三つの流出原因と、その断ち方
(1)第一の原因:顕在不良を「見逃す」
最終検査での見逃しだけでなく、中間工程で発生した不良を、気づかずに後工程へ流してしまうことも含みます。前工程では良品でも、製品段階で部品同士が当たり異音がする、このように部品単体では判定できないケースもあります。
最終検査だけで防ぐのは難しく、各工程の良否判定基準を明確にしておく必要があります(トヨタの「後工程はお客さま」)。
濱田式AIで断つ:各...
◆不良流出原因の分類方法「顕在不良」と「潜在不良」に分けて考える―流出原因を、濱田式AI品質スタンダードで「元から断つ」―
同じ問題が再発する。検査で見つからず流出する。不良対策で苦労している企業は、とても多いと感じます。一体それはなぜなのか。原因を体系的に捉え、そのうえで、生成AIを使って「しくみで元を断つ」——今回は、この道筋を解説します。
1.不良の捉え方(発生段階別・種類別)
まず、一般的な不良の捉え方を整理します。発生段階で分けると、
- 製造工程での発生:人的ミス・設備トラブル・材料不良
- 検査工程での発生:検査方法の不備・検査員のミス・検査機器の故障
- 保管・輸送中の発生:環境要因・梱包不良
不良の種類で分けると、外観・寸法・機能・材料の不良です。
これらを組み合わせると、「製造工程での人的ミスによる外観不良が、最終検査で見過ごされ、クレームに繋がった」というように、経緯を具体的に把握できます。しかし——この捉え方だけでは、"潜在不良"という最大の落とし穴を見過ごしてしまいます。
2.見過ごされる「潜在不良」― 顕在と潜在
流出不良を潜在と顕在に分けると、原因がより深く理解できます。
・潜在不良:製造・検査段階では発見されず、使用中に初めて発覚する。
設計上の問題、肉眼で見えない欠陥(溶接不良・微細な異物・熱処理不足)、検査方法の限界、使用環境の影響(経年劣化・腐食)、統計的なばらつきの積み重ねなどが原因。
・顕在不良:製造・検査段階で発見可能な不良。
発生段階別・種類別の分類の組み合わせで発生する。
流出を止めるには、次の3つの流出原因それぞれに応じた対策を打たなければ、いつまでたっても止まりません。
- ①顕在不良の見逃し
- ②製造原因による潜在不良の流出
- ③設計原因による潜在不良の流出
そして大事なのは、それぞれの管理の「しくみ」で、問題が発生しないように元を断つこと。この「しくみで断つ」を、AIがどう後押しするのかを見ていきます。
3.三つの流出原因と、その断ち方
(1)第一の原因:顕在不良を「見逃す」
最終検査での見逃しだけでなく、中間工程で発生した不良を、気づかずに後工程へ流してしまうことも含みます。前工程では良品でも、製品段階で部品同士が当たり異音がする、このように部品単体では判定できないケースもあります。
最終検査だけで防ぐのは難しく、各工程の良否判定基準を明確にしておく必要があります(トヨタの「後工程はお客さま」)。
濱田式AIで断つ:各工程の良否判定基準を、判断カード(条件→判断→理由→例外)で言語化する。異常はその場で止める(検知モード)。そして「なぜ見逃したのか」はKATANA(氷山深掘り型)で、精神論を叩き出しながら4M(人・機械・材料・方法)の変化点と確認ルールの有無まで掘る。対策欄から「注意を徹底する」が消えます。(→ 現場変革の領域)
(2)第二の原因:製造原因による潜在不良
外観検査では検出できず、破壊試験や寿命試験を行わないと判定できない不良です。
塗装の剥がれ、溶接の強度不足などが該当し、工程の管理状態を正しく維持・記録・確認する必要があります(モノの検査ではなく工程の妥当性確認)。
日本の品質を支えてきた溶接・熱処理・メッキ・接着・鍛造などの特殊工程は、熟練工に支えられてきましたが、その熟練技術者が減り、品質確保が課題になっています。
濱田式AIで断つ:これは技能の断絶そのもの。TAKUMI(匠)の出番です。熟練工が特殊工程で頼る「音・感触・匂い・違和感」での判断を、AIの逆質問(なぜ・もし・何点)で引き出し、判断カードに形式知化して匠ナレッジDBに残す。「工程が正常かどうか」を見分ける勘所が、本人が辞めた後も組織に生き続けます。(→ 組織改革・技能継承の領域)
(3)第三の原因:設計原因による潜在不良
出荷検査では良品でも、市場での使われ方や環境条件で不良になる問題です。強度計算の不備で振動により破損、熱設計の不備で高温環境下で発火——耐久テストや環境評価試験でも発見されないことが多く、工場の検査でも良品と判定されます。信頼性設計では、潜在する「故障モード」から製品への影響を予測し、対策を講じる必要があります(FMEA/DRBFM)。
濱田式AIで断つ:上流での未然防止。KATANAで設計変更点のリスクを一撃で抽出し(氷山深掘り+Deep Researchによる外部融合)、TAKUMIで設計者の「なぜこの仕様にしたか(Know-Why)」を資産化する。
DRBFMの"変更点集中"とAIの"悪魔の代弁者"で、「今まで問題なかった」という楽観バイアスを砕きます。(→ 設計品質の領域)
4.体系化するとは ―「匠ナレッジコア」という答え
物事は、品質管理に限らず体系的に捉える必要があります。体系的とは、個々の物事が一つの理論的な秩序やまとまりの中に組み込まれていること。今回、不良流出原因を3つの切り口で捉えましたが、この3つは、濱田式が解決を目指す「3つの断絶」にそのまま対応します。
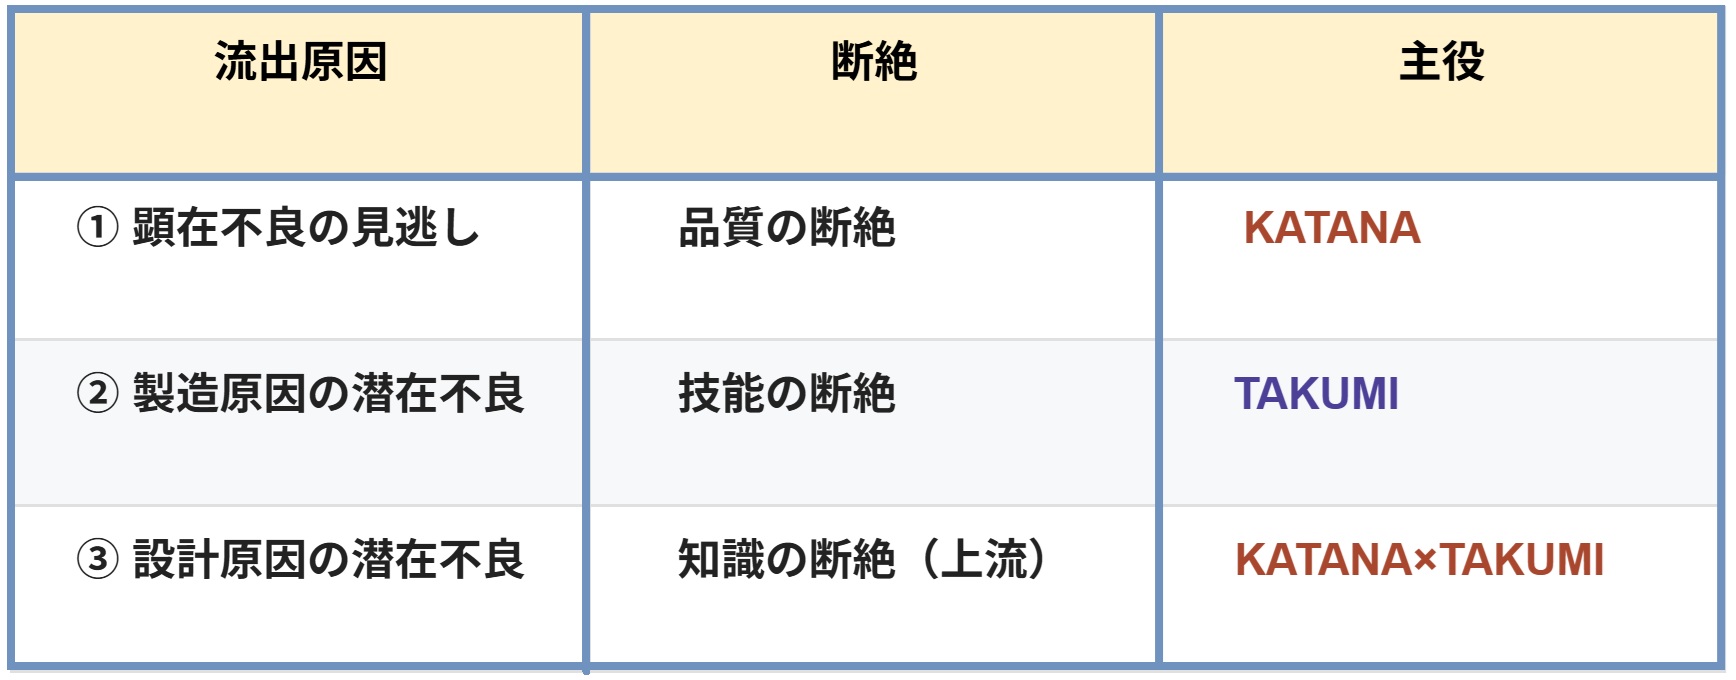
そして、これらすべての対策が判断カードという共通の形でそろい、一つのナレッジDBに集まる。過去データを鍛えるKATANA(皮鉄)と、暗黙知を引き出すTAKUMI(心鉄)を、1本の刀に鍛え合わせたもの——それが匠ナレッジコアです。バラバラだった不良対策が、秩序立った一つのまとまりになります。これこそ「体系化」です。
しかも、利用者は型を選びません。困りごとを1行、案内役のAI品質ナビゲーターに入れるだけ。特別なシステムは不要で、Gemini・Copilot・Claude、いつものチャットAIで、追加投資ゼロ・まず1件から始められます。次に似た不良が来れば、AIが過去の判断カードで10秒で答える。モグラ叩きが、終わります。
不良流出は「検査で止める」だけでは終わりません。3つの原因を体系的に断ち、知恵を資産化してこそ、再発は止まります。AIは答えを出してくれる便利な箱ではなく、磨いた"論理"を刻む増幅器。最終判断は、いつも人です。
【用語の解説】
濱田式AI品質スタンダード
製造業における「ベテランの退職(技術継承問題)」や「品質管理の形骸化」を解決するために提唱された、生成AIを活用した最新の品質改善・技術継承メソッド。
単にAIに答えを求めたり自動化したりするのではなく、熟練者の「暗黙知」をAIの知識ベース(RAG技術)に組み込み、現場の「考える力」や「未然防止の仕組み」を強化することを目的としています。
匠ナレッジコア
「濱田式AI品質スタンダード」の中核(コア)となるフレームワークであり、社内の「過去データ」とベテランの「暗黙知」をAI技術(RAG)で統合した、組織永続のナレッジデータベース(データ資産)のことです。
現場に眠る「そのままでは使えない知識」を、AIが扱いやすい形に磨き上げて一つの場所に蓄積し、全社員がいつでも引き出せる「組織の頭脳」として機能させる仕組みを指します
KATANA/TAKUMI
「匠ナレッジコア」を支える2つの主要AIプロンプト(AIへの指示の型)で、「KATANA」と「TAKUMI」は、日本刀の構造(外側の硬い「皮鉄」と、内側のしなやかな「心鉄」)に例えられており、知識の出所が「すでに記録されたデータ」か「まだ記録されていない頭の中」かによって使い分けます
KATANA(刀/皮鉄)プロンプト:不具合報告書や過去のトラブル事例など、「すでに社内に記録されている過去データ」を磨き上げ、実戦的な再発防止策へ昇華させるプロンプトです。
従来のトラブル報告書にありがちな「注意不足」「意識の徹底」といった精神論や不純物を、AIが厳しく排除(鍛錬)します。
TAKUMI(匠/心鉄)プロンプト
マニュアルや数字には書かれていない、ベテラン社員の頭の中にある「まだ記録されていない暗黙知」を言葉として引き出すプロンプトです。
熟練者が持つ「設備の音の違和感」や「手触りの感覚」といった、本人すら無意識で行っていて言葉にしにくい判断基準をAIがインタビュー記者となって逆質問により抽出します。
最後に
- 品質管理を、属人技から組織標準へ。
- 経験依存から知能協働へ。
- 熟練の暗黙知を、全員が使える武器に。
それが、高崎ものづくり技術研究所の使命です。 濱田(高崎ものづくり技術研究所 代表)
◆関連解説記事・・・熟練の暗黙知を全員が使える武器に~濱田式AI品質スタンダード実務編~
 [東京・大井町]きゅりあん 5階第3講習室