~ 違いは、問題が起きた後の動き方にある ~
◆[エキスパート会員インタビュー記事] 製造業を変革する力(森内 眞 氏)
「不良率は下がっています」会議ではそう報告されているのに、工場の隅には手直し待ちの箱が積まれている。中国工場の経営を考えるとき、私が大切にしたいのは、この二つの景色が食い違っていないかという点です。成功した企業と、苦戦した企業。その違いを「中国をよく知っていたか」「優秀な人を採用できたか」だけで説明するのは難しいでしょう。むしろ、問題が起きたときに何を確かめ、誰が判断し、その後をどう見届けるか。そこに、工場の地力が表れます。ここでは個社名を挙げず、成功と失敗の分かれ目を三つの場面で考えます。場面や会話は、中国での工場運営と技術指導の経験を踏まえ、説明のために再構成したものです。
◆関連解説記事:第1回 中国製造2025の真実、日本企業はなぜ中国との向き合い方を変え始めたのか
◆関連解説記事:第2回 中国製造2025の真実、技術移転はどこで道を誤ったのか
◆関連解説記事:第3回 中国製造2025の真実、中国工場で学んだ品質管理
◆関連解説記事:第4回 中国製造2025の真実、中国人技術者は本当に優秀だった
◆関連解説記事:第5回 中国製造2025の真実、コストだけでは勝てない時代
◆関連解説記事:第6回 中国製造2025の真実、改正反スパイ法で何が変わったのか
◆関連解説記事:第7回 中国製造2025の真実、日本企業はいま中国とどう付き合うべきか
1.数字が良くても、現場が良いとは限らない
例えば、加工部品の寸法不良が続く工場を考えてみましょう。対策後の報告では、不良率が前月の半分になっています。ところが現場を歩くと、作業者が完成品を一つずつ測り、寸法の外れたものを別の箱へ移し...
~ 違いは、問題が起きた後の動き方にある ~
◆[エキスパート会員インタビュー記事] 製造業を変革する力(森内 眞 氏)
「不良率は下がっています」会議ではそう報告されているのに、工場の隅には手直し待ちの箱が積まれている。中国工場の経営を考えるとき、私が大切にしたいのは、この二つの景色が食い違っていないかという点です。成功した企業と、苦戦した企業。その違いを「中国をよく知っていたか」「優秀な人を採用できたか」だけで説明するのは難しいでしょう。むしろ、問題が起きたときに何を確かめ、誰が判断し、その後をどう見届けるか。そこに、工場の地力が表れます。ここでは個社名を挙げず、成功と失敗の分かれ目を三つの場面で考えます。場面や会話は、中国での工場運営と技術指導の経験を踏まえ、説明のために再構成したものです。
◆関連解説記事:第1回 中国製造2025の真実、日本企業はなぜ中国との向き合い方を変え始めたのか
◆関連解説記事:第2回 中国製造2025の真実、技術移転はどこで道を誤ったのか
◆関連解説記事:第3回 中国製造2025の真実、中国工場で学んだ品質管理
◆関連解説記事:第4回 中国製造2025の真実、中国人技術者は本当に優秀だった
◆関連解説記事:第5回 中国製造2025の真実、コストだけでは勝てない時代
◆関連解説記事:第6回 中国製造2025の真実、改正反スパイ法で何が変わったのか
◆関連解説記事:第7回 中国製造2025の真実、日本企業はいま中国とどう付き合うべきか
1.数字が良くても、現場が良いとは限らない
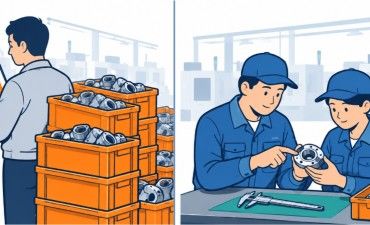
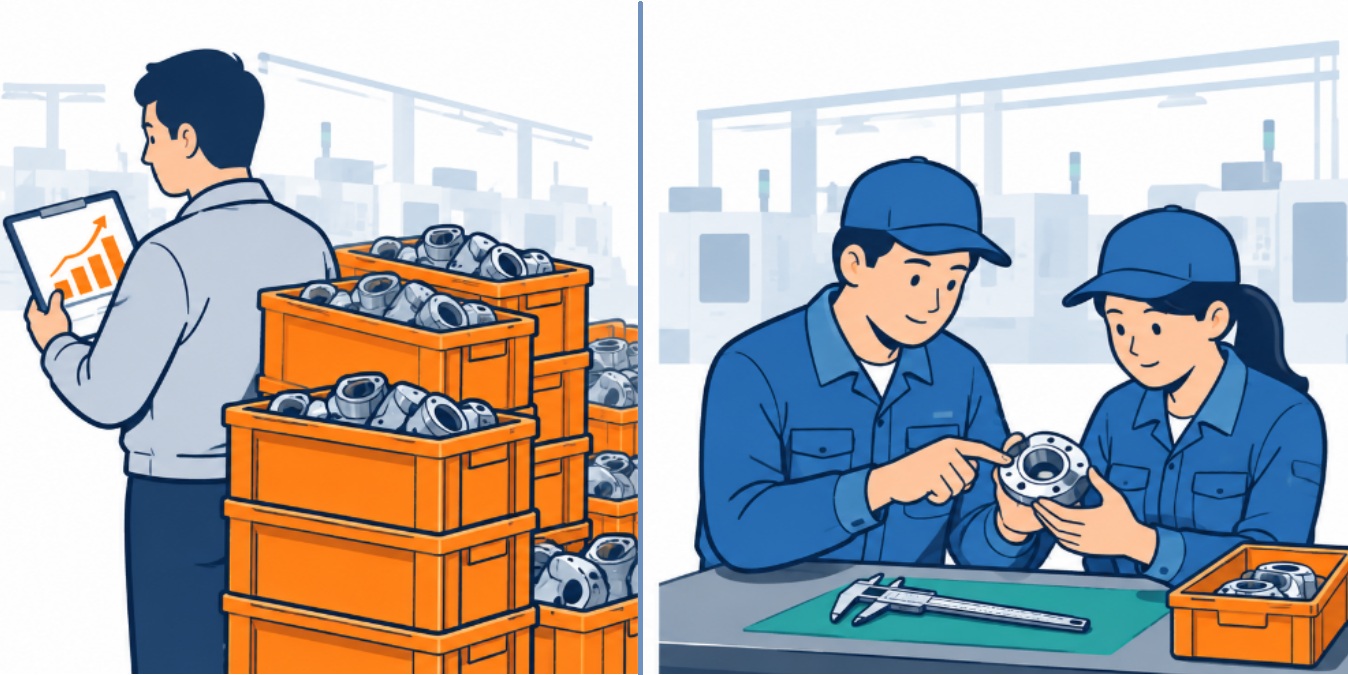
例えば、加工部品の寸法不良が続く工場を考えてみましょう。対策後の報告では、不良率が前月の半分になっています。ところが現場を歩くと、作業者が完成品を一つずつ測り、寸法の外れたものを別の箱へ移しています。確かめると、手直しで良品になった部品は、不良数に含めていませんでした。出荷できる品物は増えていても、加工工程そのものが安定したとは言えません。検査と手直しに人手がかかり、納期直前には残業も増えます。
ここで「報告が間違っている」と担当者を責めるだけでは、次から箱が見えない場所へ移されるかもしれません。改善が進む工場は、まず数字の数え方をそろえます。加工直後の不良、手直しで救えた数、廃棄した数を分け、手直し時間も確認する。そのうえで、不良が出た機械、工具交換からの加工数、測定方法を追っていきます。
数字は、人を叱るために使うと取り繕われます。原因を探すために使えば、現場の助けになります。報告書を見る側にも、その姿勢が問われるのです。
2.「本社に確認します」で止まる工場
二つ目は、設備が止まったときの判断です。組立設備で部品の引っ掛かりが増えたとします。現地の担当者は、搬送ガイドの摩耗を疑っています。しかし、図面を変更する権限がなく、日本本社へ問い合わせます。本社は状況の写真を求め、現地は撮り直して送る。その間、作業者は設備を止めて部品を取り除き、生産を続けています。
本社への確認が必要な変更はあります。安全性や製品機能に関わる判断を、現場任せにすることはできません。ただ、すべてを本社の返事待ちにすると、小さな異常が日常の作業に埋もれてしまいます。うまく回る工場では、判断の範囲が具体的です。同じ仕様の交換部品への取替えは現地責任者が承認する。形状変更は技術部門へ相談する。安全に関わる異常では運転を止める。誰が、どこまで決められるかを、平常時から明らかにしておきます。
さらに、問い合わせには「困っています」だけでなく、発生条件、確認結果、応急処置、提案を添える。本社も、追加調査が必要な点と回答期限を示す。こうした往復ができれば、現地の担当者は考える力を身に付け、本社も判断しやすくなります。現地化とは、日本人の人数を減らすことだけではありません。現地で判断できる仕事を、根拠と責任とともに渡していくことだと思います。
3.教えた翌日より、忙しい日に差が出る
三つ目は、改善を続ける仕組みです。治具への部品の載せ方を見直し、作業者へ説明した。試しに作ると、品質も作業時間も良くなった。ここまでは順調です。ところが一か月後に訪ねると、以前のやり方へ戻っています。理由を聞けば、「新しい人には伝わっていない」「急ぎの注文では、この方が早い」といった答えが返ってきます。教えた人が悪いとも、覚えなかった人が悪いとも、簡単には言えません。決めた方法を続けられる条件が整っていなかったのです。
改善が定着する工場では、部品を逆向きに置きにくい治具にする、良否の見本を作業場所に置く、交代時に注意点を引き継ぐなど、日常の仕事に組み込んでいます。手順書も、細かな文章を並べるだけでは十分ではありません。どこを合わせるのか、何を確認するのか、異常があれば誰を呼ぶのか。作業者がその場で使える形にします。そして、通常の担当者だけでなく、応援者や新人でも同じように作業できるかを確かめます。忙しい日にも守れるかを見ることが、改善の仕上げです。
4.問題が出た後に、工場の実力が見える
この三つの場面に共通するのは、問題を担当者個人の努力で片付けないことです。不良が出れば、数字の定義と工程を確かめる。判断が遅れれば、権限と連絡の方法を見直す。改善が戻れば、作業の条件と引継ぎを整える。一度の指示で終わらせず、その後の変化まで見届けます。
中国工場でも、日本の工場でも、問題のない現場はありません。私が頼もしいと感じるのは、悪い報告が早く届き、現物を囲んで話ができる工場です。
会議で「改善しました」と聞いたら、もう一度、あの手直し待ちの箱を見に行く。箱が減っているのか、別の場所へ移っただけなのか。成功と失敗の分かれ目は、そんな小さな確認の積み重ねに表れるのではないでしょうか。
※本記事を執筆した専門家「森内 眞」が講師のセミナー 一覧