製造AXの進め方、データ断捨離とAI運用の5大戦略

投稿日

製造AXの進め方、データ断捨離とAI運用の5大戦略


「未整理のセンサーデータや日報が蓄積されているが、表記の揺れや欠損でAIの学習に使えない」「PoC(概念実証)は成功するが実稼働に進まず、費用対効果を証明できない」、国が推進する『製造AX(AIによる産業変革)』において、現場のデータ品質向上と運用の定着は極めて重要な課題です。本稿では、AIの学習精度を高めるデータ断捨離の手順、PoC死を防ぐスモールサクセス定義、IT/OT部門の壁の克服法、レガシー設備の低コスト連携、そしてガバナンス確立の要諦を解説します。この記事を読むことで、無駄なデータ蓄積から脱却し、費用対効果の明確なAI活用基盤を構築するアプローチを習得できます。


【目次】

    【記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します】

    • 集めた情報が不揃いでAIに活用できない状態から、実用的な情報基盤へ移行する具体的な手順がわかります。 
    • 目的が曖昧なAI導入を防ぎ、費用対効果を意識した確実な計画の立て方が身につきます。
    • 現場の作業員とデジタル担当者の間の認識のズレを埋め、現場に定着する運用方法が理解できます。 
    • 古い機械と最新のシステムを連携させる際にかかる費用や手間を抑える、現実的なアプローチを学べます。 
    • 自社のノウハウ流出のリスクや、AIの誤判定に対する責任問題への適切な対策が講じられるようになります。


    第1章、「とりあえず貯めたデータ」がAIの学習に使えない(データ品質とサイロ化の課題)

    【実態】 多くの製造現場では、長年にわたって機械のメーターの数値や日報、検査記録などを収集し続けています。しかし、いざAIに読み込ませようとすると、情報が活用できない事態が頻発します。手書きの数値を表計算ソフトに転記した際に入力間違いが起きていたり、担当者によって「異常なし」「良」「問題なし」と表現がバラバラであったりするためです。また、記録が抜け落ちている空白部分が多いことも珍しくありません。さらに、品質管理部門と製造部門がそれぞれ独自の形式で情報を保管しているため、いざ統合しようとしても互換性がなく、前処理だけで膨大な時間と労力が必要になります。


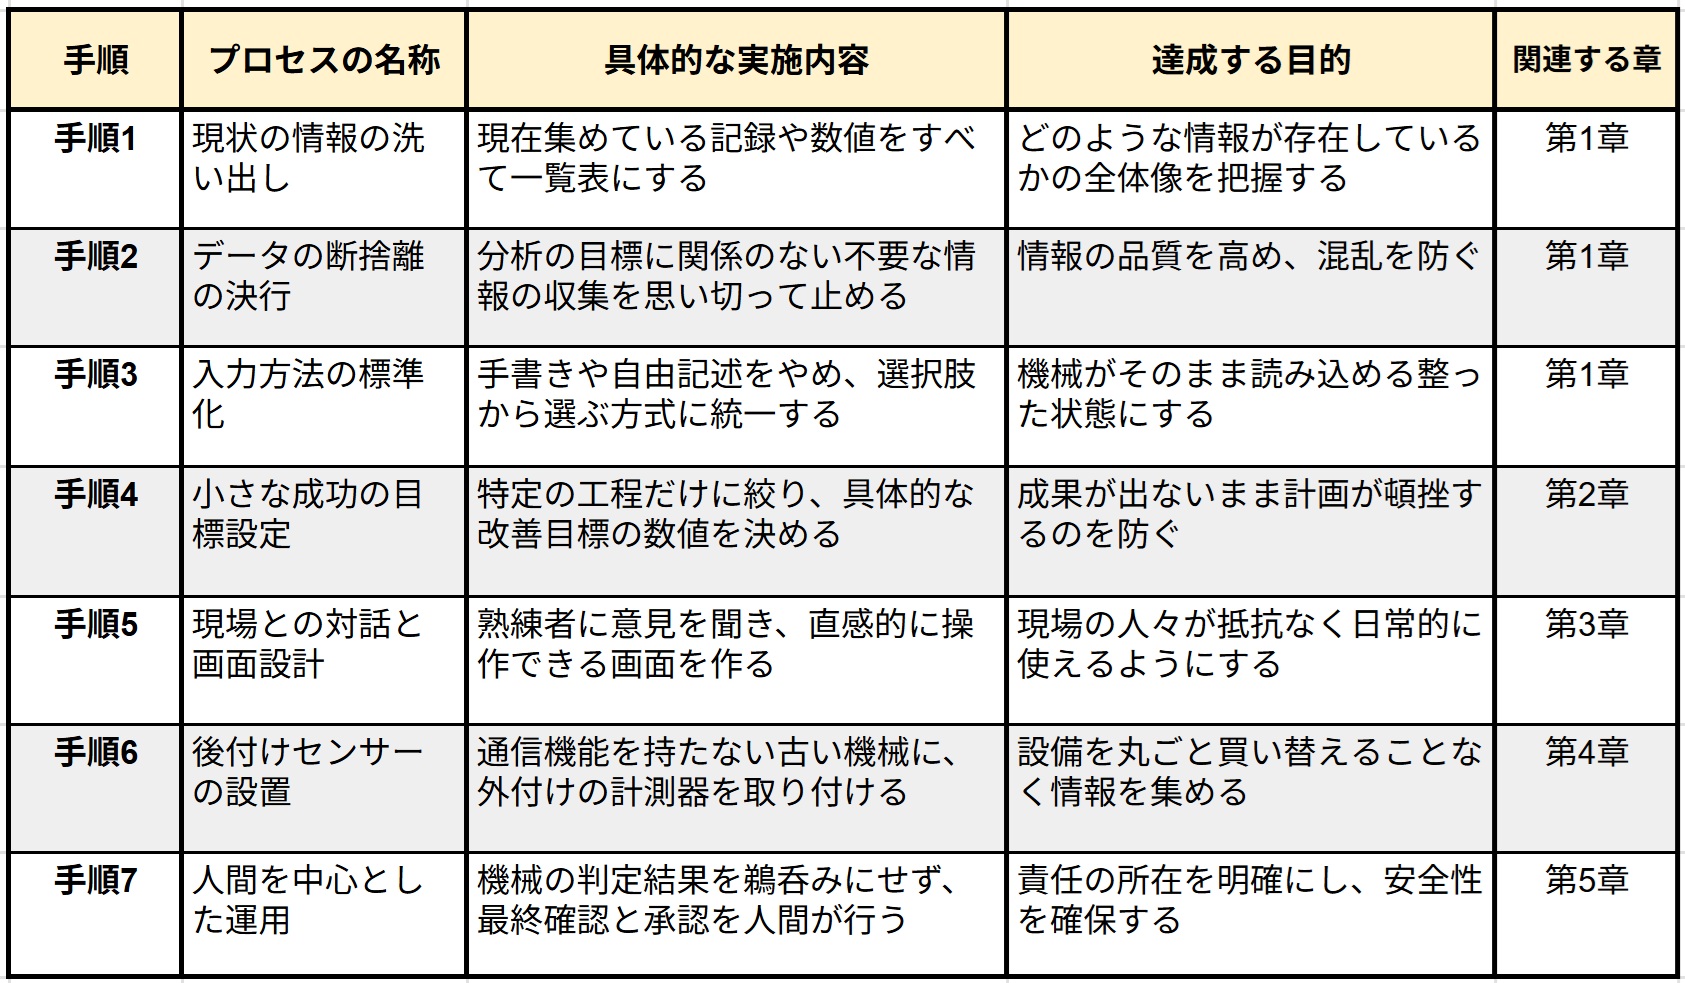
    【解決への道筋】 この課題を乗り越えるためには、AIにとって不要なノイズとなる情報を捨てる「データ断捨離」の基準作りが不可欠です。すべての情報を残そうとするのではなく、改善したい特定の課題に直結する情報だけを絞り込みます。例えば、対象となる機械の温度や振動の数値について、何秒に一回記録すれば十分なのかという基準を明確に定めます。 さらに、現場での入力方法の標準化を進めることが重要です。作業員が自由記述で報告する方式をやめ、あらかじめ用意された選択肢から選ぶ方式に変更することで、表現の揺れをなくします。現場の入力の手間を省きながら、同時に機械がそのまま読み込める整った状態を作ることができます。これにより、漫然と集めただけの情報が、初めて価値のある情報基盤へと生まれ変わります。 情報の整理や導入の全体像を把握するための手順については、以下のフローチャートをご参照くだ...
    製造AXの進め方、データ断捨離とAI運用の5大戦略


    「未整理のセンサーデータや日報が蓄積されているが、表記の揺れや欠損でAIの学習に使えない」「PoC(概念実証)は成功するが実稼働に進まず、費用対効果を証明できない」、国が推進する『製造AX(AIによる産業変革)』において、現場のデータ品質向上と運用の定着は極めて重要な課題です。本稿では、AIの学習精度を高めるデータ断捨離の手順、PoC死を防ぐスモールサクセス定義、IT/OT部門の壁の克服法、レガシー設備の低コスト連携、そしてガバナンス確立の要諦を解説します。この記事を読むことで、無駄なデータ蓄積から脱却し、費用対効果の明確なAI活用基盤を構築するアプローチを習得できます。


    【目次】

      【記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します】

      • 集めた情報が不揃いでAIに活用できない状態から、実用的な情報基盤へ移行する具体的な手順がわかります。 
      • 目的が曖昧なAI導入を防ぎ、費用対効果を意識した確実な計画の立て方が身につきます。
      • 現場の作業員とデジタル担当者の間の認識のズレを埋め、現場に定着する運用方法が理解できます。 
      • 古い機械と最新のシステムを連携させる際にかかる費用や手間を抑える、現実的なアプローチを学べます。 
      • 自社のノウハウ流出のリスクや、AIの誤判定に対する責任問題への適切な対策が講じられるようになります。


      第1章、「とりあえず貯めたデータ」がAIの学習に使えない(データ品質とサイロ化の課題)

      【実態】 多くの製造現場では、長年にわたって機械のメーターの数値や日報、検査記録などを収集し続けています。しかし、いざAIに読み込ませようとすると、情報が活用できない事態が頻発します。手書きの数値を表計算ソフトに転記した際に入力間違いが起きていたり、担当者によって「異常なし」「良」「問題なし」と表現がバラバラであったりするためです。また、記録が抜け落ちている空白部分が多いことも珍しくありません。さらに、品質管理部門と製造部門がそれぞれ独自の形式で情報を保管しているため、いざ統合しようとしても互換性がなく、前処理だけで膨大な時間と労力が必要になります。


      【解決への道筋】 この課題を乗り越えるためには、AIにとって不要なノイズとなる情報を捨てる「データ断捨離」の基準作りが不可欠です。すべての情報を残そうとするのではなく、改善したい特定の課題に直結する情報だけを絞り込みます。例えば、対象となる機械の温度や振動の数値について、何秒に一回記録すれば十分なのかという基準を明確に定めます。 さらに、現場での入力方法の標準化を進めることが重要です。作業員が自由記述で報告する方式をやめ、あらかじめ用意された選択肢から選ぶ方式に変更することで、表現の揺れをなくします。現場の入力の手間を省きながら、同時に機械がそのまま読み込める整った状態を作ることができます。これにより、漫然と集めただけの情報が、初めて価値のある情報基盤へと生まれ変わります。 情報の整理や導入の全体像を把握するための手順については、以下のフローチャートをご参照ください。


      表.データ断捨離と導入フロー

      製造AXの進め方、データ断捨離とAI運用の5大戦略


      第2章、「AI導入」自体が目的化し、現場のKPIと連動していない(PoC死の課題)

      【実態】 経営層からの強い要望でAIの導入が始まったものの、現場の具体的な目標と結びついていないケースが散見されます。単に「最新の技術を使ってみたい」という技術検証が優先され、「不良品の割合をどこまで下げるのか」「どの機械の故障を事前に防ぐのか」といった具体的な解決目標が曖昧なまま進行してしまうのです。その結果、試験的な実証実験(PoC)は成功したように見えても、費用対効果が証明できず実際の業務には組み込まれません。本稼働に進まないまま計画が終了してしまう事態に陥り、これは多くの企業が直面する典型的な失敗例となっています。


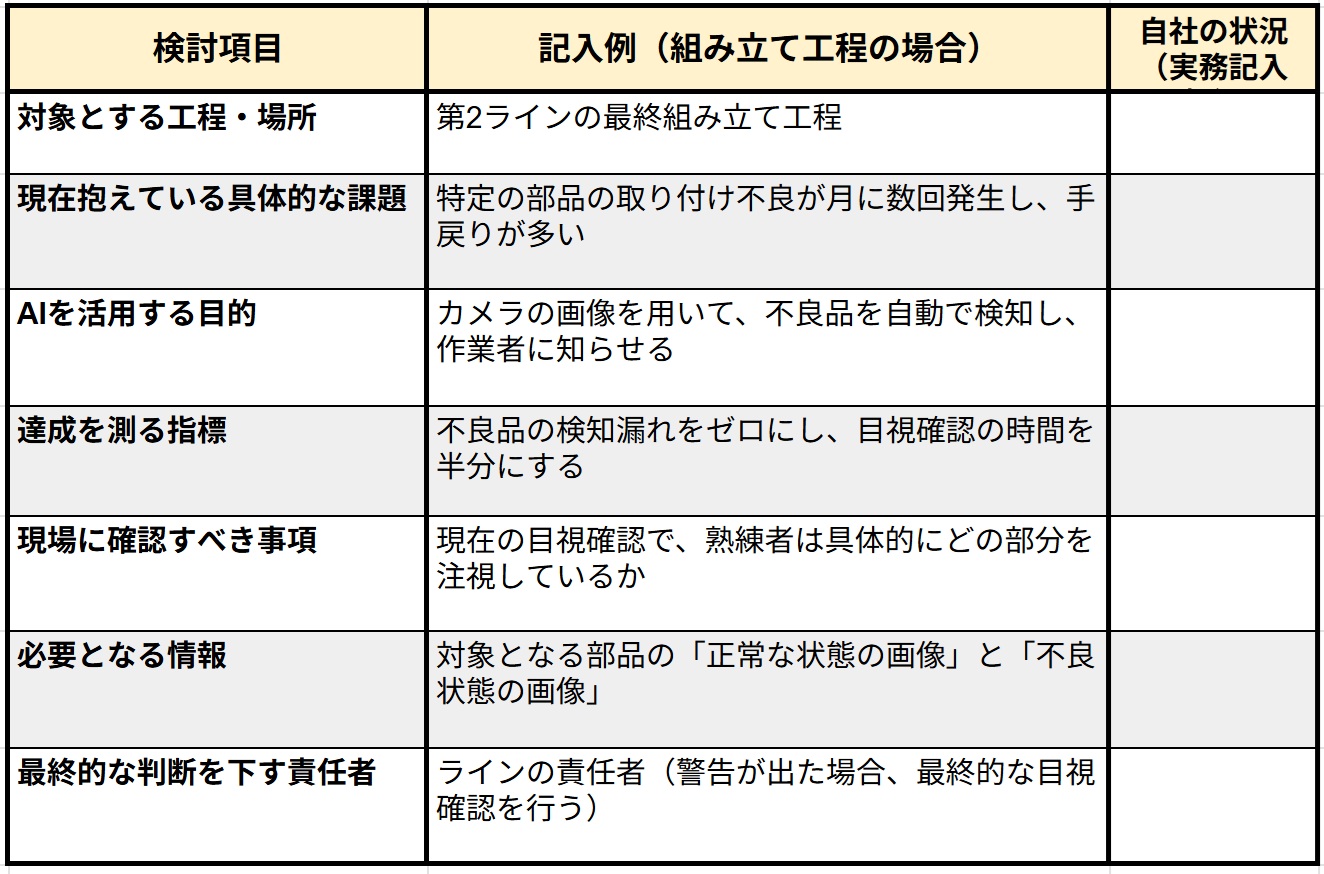
      【解決への道筋】 この事態を防ぐためには、投資に対する効果を明確にするための「小さな成功(スモールサクセス)」を定義することが必要です。工場全体の効率を一度に上げようとするのではなく、最も手間がかかっている一つの工程、あるいは頻繁に停止してしまう一台の機械に焦点を絞ります。 例えば「特定の部品の検査時間を半分にする」といった、現場の評価指標に直結する具体的な目標を設定します。この小さな成功を達成することで、現場の納得感を得るとともに、経営層に対しても費用対効果を客観的な数値として示すことができます。小さな成功を一つ達成した後に、次の工程、次のラインへと適用範囲を広げていく段階的なロードマップを描くことが、着実な導入への近道となります。 この計画を立てる際の具体的な記述方法については、以下のテンプレートが活用できます。


      表.スモールサクセス定義テンプレート

      製造AXの進め方、データ断捨離とAI運用の5大戦略


      第3章、現場(OT)とデジタル人材(IT/AI)の間に溝があり、使われない(人材と運用定着の課題)

      【実態】 情報分析の専門家が、社内の情報を用いて精度の高い予測モデルを作り上げたとします。しかし、それを製造現場に持ち込んでも、作業員から「実際の作業手順に合っていない」「画面が複雑すぎて操作に時間がかかる」と敬遠されることが少なくありません。現場の物理的な制約や、熟練者が長年の経験で培ってきた暗黙のルールが考慮されていないためです。加えて、AIがなぜそのような判定を下したのかが現場には理解できないため、「中身の分からない機械の指示には従えない」という不信感を生み出し、利用が定着しない原因となります。


      【解決への道筋】 この溝を埋めるためには、現場の熟練者が持つ知見を形式化してシステムに組み込む手法が求められます。分析担当者は現場に足を運び、熟練者がどこを観察し、どのような音や匂いで異常を察知しているのかを丁寧に聞き出します。その判断基準をシステムの条件設定に反映させることで、現場の実態に即した動きが可能になります。 また、現場が直感的に判断できる画面設計の重要性も忘れてはなりません。薄暗い工場内でも見やすい色使いや、手袋をしたままでも操作しやすい大きなボタンを配置します。さらに、AIの判定結果だけを伝えるのではなく、「この部分の数値が普段より高いため異常の可能性が高い」と、判断の根拠を簡潔に添える工夫が必要です。これにより、現場の作業員はAIを信頼できる業務の補助役として受け入れることができます。


      第4章、既存の古い設備(レガシーシステム)との連携に莫大なコストがかかる(技術的負債の課題)

      【実態】 工場の内部には、導入から数十年が経過した古い機械が現在も稼働しています。これらの多くは外部と通信する機能を持っておらず、情報を取り出す仕組みがそもそも備わっていません。また、特定の企業が独自に作った古い規格で動いているシステムも混在しています。最新の分析基盤を導入しようとした際、これらの古い設備から情報を自動的に吸い上げるための改修を行うと、設備全体のリプレイスに匹敵する莫大な費用と期間が発生することが判明し、計画が暗礁に乗り上げることが多々あります。


      【解決への道筋】 この問題を解決するためには、設備を全面的に刷新するのではなく、現実的で費用を抑えた段階的なアプローチを採用します。通信機能のない機械を改造するのではなく、機械の外側から情報を取得する工夫を凝らします。例えば、機械の表面に後付けの振動計測器を貼り付けたり、アナログ式のメーターの針を小型のカメラで定期的に撮影し、その画像を数値に変換するといった手法です。 また、集めた情報をすべて遠隔地の大型サーバーに送るのではなく、現場に設置した小型の処理端末で即座に分析を行う「エッジでの情報処理」を組み合わせます。これにより、通信にかかる負担を減らしつつ、異常が発生した際にはその場で素早く機械を停止させるなどの対応が可能になります。こうした外付けの工夫を凝らすことで、古い設備を活かしながら最新の技術を取り入れることができます。


      第5章、製造ノウハウの流出リスクと、AIの判断に対する責任の所在(セキュリティとガバナンスの課題)

      【実態】 自社が長年かけて蓄積してきた独自の加工条件や品質管理の数値を、外部の企業が管理するネットワーク上のシステムに学習させることに対し、経営層が強い懸念を示すことがあります。万が一情報が流出すれば、企業の競争力の根幹を揺るがしかねないからです。さらに、運用に関する重大な課題も存在します。AIの予測に基づいて機械を自動制御した結果、もし大量の不良品が発生してしまった場合、システムを作った担当者が悪いのか、現場の管理者が悪いのか、責任の所在が定まっていないという問題です。


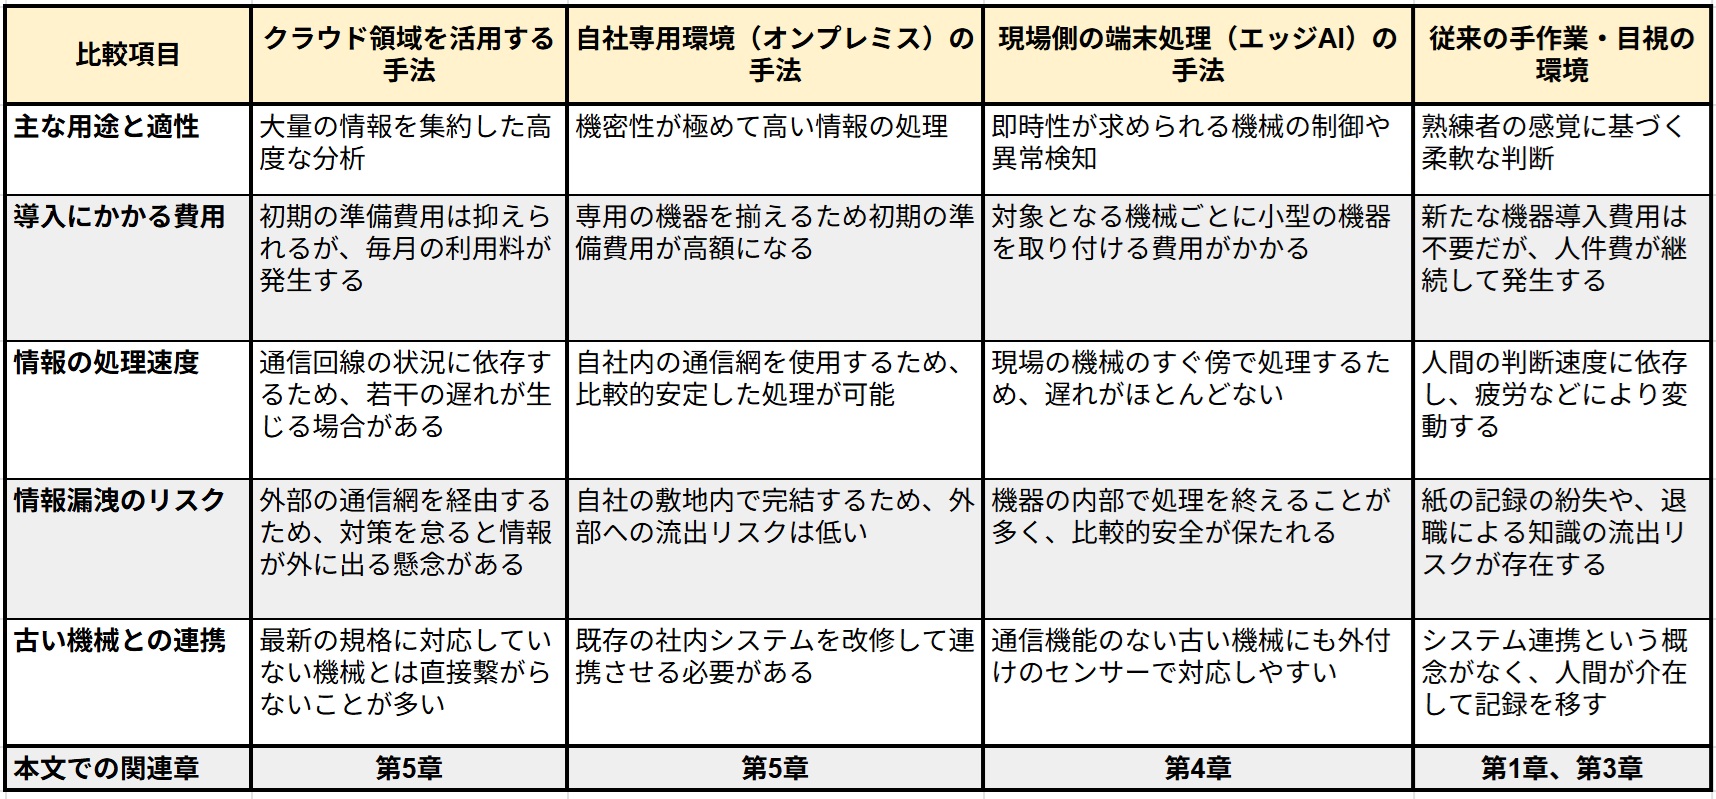
      【解決への道筋】 情報の管理に関する不安を取り除くためには、情報の重要度に応じた環境の使い分けが有効です。極めて機密性の高い加工条件や図面などの情報は、外部と繋がらない自社専用の環境で厳重に処理します。一方で、一般的な稼働状況の集計や天候などの外部情報は、計算能力の高い外部のネットワーク環境を利用するといった具合に、両者を適切に組み合わせる仕組みを構築します。 各アプローチの特徴や適性については、以下の比較表に整理しています。


      表.AI環境・アプローチ比較表

      製造AXの進め方、データ断捨離とAI運用の5大戦略


      また、責任の所在という課題に対しては、最終的な判断を人間が行う仕組みを運用ルールとして定めます。AIはあくまで「異常の可能性が高い」という警告を出すにとどめ、それを受けて機械を停止させるかどうかの最終決定は、現場の責任者が目視で確認した上で行います。機械にすべてを任せるのではなく、人間の判断を必ず介在させることで、責任の所在を明確にし、安全性を確実に担保することができます。


      第6章、まとめ 

      「製造AX」を推進し、実務において新たな情報技術をフル活用するためには、先進的なアルゴリズムやシステムの導入にとどまらず、自社の課題定義とデータ資産の構造化が不可欠となります。情報の断捨離から始まり、現場に寄り添った目標設定と画面設計、そして古い設備を活かす工夫と、人間を中心とした責任体制の構築が必要です。これらの戦略を着実に実行することで、技術は現場に深く定着し、持続的な企業の成長を支える強固な基盤となるのです。


         続きを読むには・・・


      「生産工学」の他のキーワード解説記事

      もっと見る
      表面処理とは?

        エネルギーや資源に乏しい我が国では、省エネ省資源の新材料や製造プロセスの技術革新が求められています。例えば固体表面に液滴が付着すると、...

        エネルギーや資源に乏しい我が国では、省エネ省資源の新材料や製造プロセスの技術革新が求められています。例えば固体表面に液滴が付着すると、...


      セル生産の導入と実務、多品種少量に対応する現場の作り方

        「多品種少量生産や製品サイクルの短期化が進み、既存のコンベアラインでは段取り替えのロスが減らない」「セル生産を導入したものの、作業者の...

        「多品種少量生産や製品サイクルの短期化が進み、既存のコンベアラインでは段取り替えのロスが減らない」「セル生産を導入したものの、作業者の...


      工場内のレイアウト(設備配置)とその手順

        【目次】   1. 設備レイアウトの重要性    工場内には多くの設備が設置されていま...

        【目次】   1. 設備レイアウトの重要性    工場内には多くの設備が設置されていま...


      「生産工学」の活用事例

      もっと見る
      加飾技術の可能性を広げる「2.5D電磁波造形技術」とは

              今回紹介するのは、2.5Dの新しい技術「電磁波造形技術」です。   1. 2.5D加飾とは  製品の表面を装飾する「加飾技...

              今回紹介するのは、2.5Dの新しい技術「電磁波造形技術」です。   1. 2.5D加飾とは  製品の表面を装飾する「加飾技...


      保管費率( Carrying Cost % )

       在庫は罪庫と呼ばれる通り、在庫は持たない方がいいのですが、現実には物流倉庫でこれらの在庫品の管理をすることになります。物流倉庫内の在庫金額は棚卸をして把...

       在庫は罪庫と呼ばれる通り、在庫は持たない方がいいのですが、現実には物流倉庫でこれらの在庫品の管理をすることになります。物流倉庫内の在庫金額は棚卸をして把...


      国際プラスチックフェアー(IPF JAPAN 2017)展示会レポート(その6)

       前回のその5に続いて解説します。   6. 繊維強化の2  東芝機械は、ガラス繊維とPA樹脂からなる熱可塑性プレプリグ(資料では繊維強化熱可塑...

       前回のその5に続いて解説します。   6. 繊維強化の2  東芝機械は、ガラス繊維とPA樹脂からなる熱可塑性プレプリグ(資料では繊維強化熱可塑...