◆第3回 中国製造2025の真実、中国工場で学んだ品質管理― 日本式の管理を定着させたのは、立派な仕組みではなく小さな納得だった ―
中国の工場で品質改善に取り組んでいた頃、現場の責任者から、こんな言葉を聞いたことがあります。「検査を増やせば、不良は減ります」一見すると、正しいように聞こえます。確かに検査員を増やせば、不良品の流出は減らせるかもしれません。しかし、検査で見つけられるのは、すでに発生した不良です。不良が生まれる原因を取り除かなければ、選別や手直しが増えるだけで、品質は安定しません。そこで私は、「不良を見つける管理」から「不良をつくらない管理」へ考え方を変える必要があると伝えました。ところが、日本で行ってきた品質管理の方法をそのまま持ち込んでも、簡単には定着しませんでした。
◆[エキスパート会員インタビュー記事] 製造業を変革する力(森内 眞 氏)
◆関連解説記事:第1回 中国製造2025の真実、日本企業はなぜ中国との向き合い方を変え始めたのか
◆関連解説記事:第2回 中国製造2025の真実、技術移転はどこで道を誤ったのか
1.手順書はあるのに、品質が安定しない
ある工程では、同じ製品を同じ設備で生産しているにもかかわらず、作業者や班によって不良率に大きな差がありました。現場には中国語の作業手順書があり、設備の設定条件も記載されています。管理者は「全員に教育しました」と説明します。それでも、品質は安定しません。
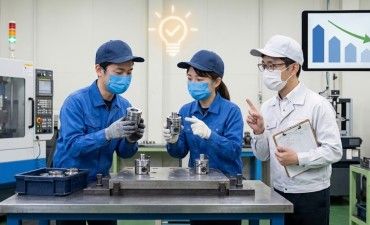
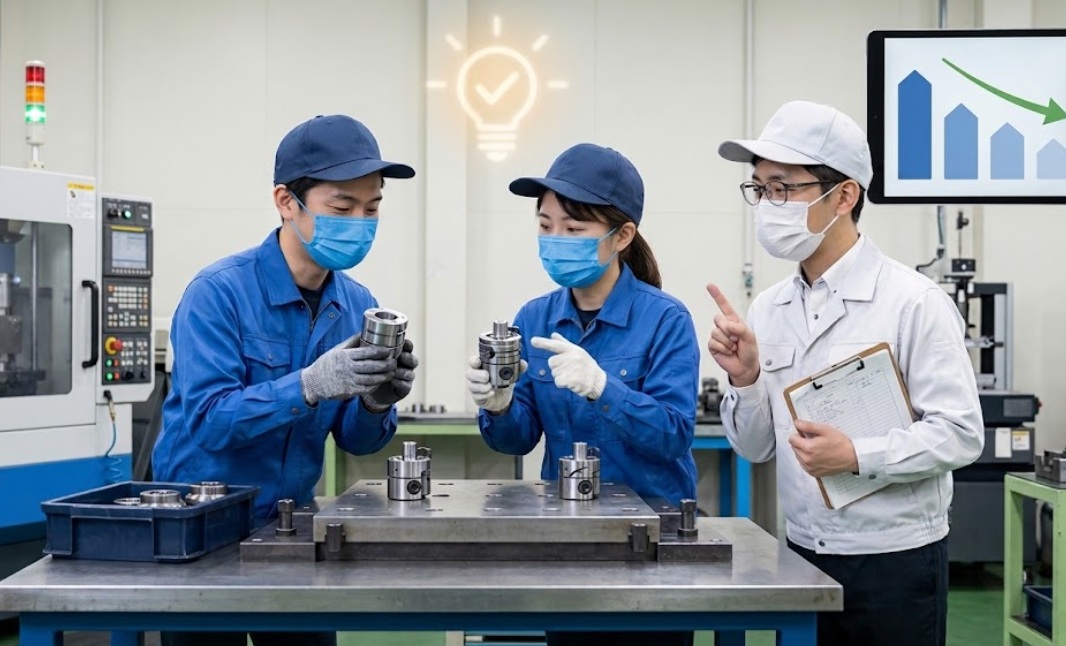
そこで私は、書類を見るのをいったんやめ、作業者の手の動きを一人ずつ観察しました。すると、手順書には書かれていない動作がいくつも見つかりました。材料の置き方、治具への差し込み方、設備を動かす前の確認、清掃のタイミング、異常音がしたときの判断などです。
特に差が出ていたのは、材料を治具に取り付ける作業でした。
熟練者は、材料を治具に軽く当てた後、傾きがないことを目で確認してから固定していました。一方、経験の浅い作業者は、材料が浮かないように強く押し込み、そのまま固定していました。そのため材料がわずかに傾いたり変形したりして、加工後の寸法や外観にばらつきが発生していたのです。
手順書には「材料を治具にセットする」としか書かれていません...
◆第3回 中国製造2025の真実、中国工場で学んだ品質管理― 日本式の管理を定着させたのは、立派な仕組みではなく小さな納得だった ―
中国の工場で品質改善に取り組んでいた頃、現場の責任者から、こんな言葉を聞いたことがあります。「検査を増やせば、不良は減ります」一見すると、正しいように聞こえます。確かに検査員を増やせば、不良品の流出は減らせるかもしれません。しかし、検査で見つけられるのは、すでに発生した不良です。不良が生まれる原因を取り除かなければ、選別や手直しが増えるだけで、品質は安定しません。そこで私は、「不良を見つける管理」から「不良をつくらない管理」へ考え方を変える必要があると伝えました。ところが、日本で行ってきた品質管理の方法をそのまま持ち込んでも、簡単には定着しませんでした。
◆[エキスパート会員インタビュー記事] 製造業を変革する力(森内 眞 氏)
◆関連解説記事:第1回 中国製造2025の真実、日本企業はなぜ中国との向き合い方を変え始めたのか
◆関連解説記事:第2回 中国製造2025の真実、技術移転はどこで道を誤ったのか
1.手順書はあるのに、品質が安定しない
ある工程では、同じ製品を同じ設備で生産しているにもかかわらず、作業者や班によって不良率に大きな差がありました。現場には中国語の作業手順書があり、設備の設定条件も記載されています。管理者は「全員に教育しました」と説明します。それでも、品質は安定しません。
そこで私は、書類を見るのをいったんやめ、作業者の手の動きを一人ずつ観察しました。すると、手順書には書かれていない動作がいくつも見つかりました。材料の置き方、治具への差し込み方、設備を動かす前の確認、清掃のタイミング、異常音がしたときの判断などです。
特に差が出ていたのは、材料を治具に取り付ける作業でした。
熟練者は、材料を治具に軽く当てた後、傾きがないことを目で確認してから固定していました。一方、経験の浅い作業者は、材料が浮かないように強く押し込み、そのまま固定していました。そのため材料がわずかに傾いたり変形したりして、加工後の寸法や外観にばらつきが発生していたのです。
手順書には「材料を治具にセットする」としか書かれていませんでした。つまり、「何をするか」は書かれていても、「どのようにするか」「なぜそうするのか」が抜けていたのです。
理由が分からなければ、作業者は自分なりにやりやすい方法へ変えてしまいます。これは中国に限ったことではなく、日本の工場でも起こります。
ただし、作業者の入れ替わりが多く、班ごとの人数も多い工場では、わずかな作業の違いが短期間で大きな品質差になります。また、日本語の手順書を中国語に翻訳する過程で、作業の意味や注意点が十分に伝わらないこともありました。
2.数値を見せると、現場が動き始めた
私は、不良を注意や精神論で減らそうとはしませんでした。まず、誰が、いつ、どの設備を使い、どの条件で作業したときに不良が増えたのかを記録しました。そして、作業者と一緒に良品と不良品を並べ、違いを確認しました。
その結果、治具への取り付け方だけでなく、清掃の間隔や設備停止後の再起動方法も、品質に影響していることが分かりました。そこで、治具への取り付け方法を写真で示し、「なぜ傾きを確認するのか」という理由も手順書に加えました。さらに、作業者自身が取り付け状態を確認できるよう、治具に目印を設けました。
改善効果は、工場の機密情報に配慮して不良件数を指数化し、改善前を100として現場に示しました。対策後、その数値はおよそ55まで下がりました。「この方法で作業しなさい」と指示するだけでは、作業者には、決められたことを守らされているという意識が残ります。しかし、「この確認を加えたことで、不良が半分近くまで減った」と伝えると、反応が変わりました。自分たちの作業が品質をつくっていることを、数字によって実感できたからです。
中国人技術者や作業者は、理由に納得すると行動が速いと感じました。ある班で改善効果が出ると、別の班からも「自分たちにも教えてほしい」という声が上がりました。日本人が展開を指示する前に、現場から改善が広がり始めたのです。
3.日本式品質管理で誤解されやすいこと
日本式品質管理というと、5S、QC活動、標準作業、なぜなぜ分析などの手法が注目されます。もちろん、これらは有効です。しかし、活動の名称や帳票だけを導入しても、品質は良くなりません。
例えば、床に線を引き、工具の置き場所を決めれば、見た目は整います。ところが、なぜそこに置くのか、守らなければ何が起こるのかを説明しなければ、しばらくすると元に戻ります。不良対策会議でも同じです。対策書を作成することが目的になると、「作業者への再教育」「注意を徹底する」といった言葉が並びます。しかし、それだけでは同じ不良が再発します。本当に確認すべきなのは、次のような点です。
- 間違えやすい設備や治具になっていなかったか
- 作業条件に無理な幅を持たせていなかったか
- 異常を早く発見できる仕組みがあったか
- 経験の浅い人でも正しく判断できたか
- 作業の意味が、現地の言葉で正確に伝わっていたか
品質管理は、人を管理する活動ではありません。工程の弱点を見つけ、誰が作業しても同じ結果を出せるようにする活動です。
4.定着の鍵は、現地のリーダーを育てること
日本人が現場にいる間だけ品質が良くなるようでは、本当の改善とはいえません。私が大切だと感じたのは、現地の技術者や班長に改善の中心になってもらうことでした。日本人が答えをすべて教えるのではなく、現物を前にして問いかけます。
- 「なぜ、この不良が出たと思いますか」
- 「作業者が間違えにくくするには、治具のどこを変えればよいでしょうか」
最初は黙っていた人も、良品と不良品を並べ、実際の治具を触りながら話すと、少しずつ意見を出すようになりました。自分の提案が採用され、不良が減ったことを数字で確認すると、その人の表情が変わります。次の問題が起きたときには、指示を待たず、自分から現場を確認するようになります。
こうして育った現地のリーダーは、日本人が帰国した後も改善を続けます。反対に、日本側が細かな判断まですべて握ってしまうと、現場には「日本人に聞かなければ決められない」という習慣が残ってしまいます。
5.品質は検査室ではなく、現場でつくられる
中国工場での経験から、私は品質管理の原点を改めて学びました。品質を支えているのは、立派な規則や大量の検査記録だけではありません。現物を見て、変化に気づき、原因を考え、小さな改善を積み重ねる人たちです。
日本式品質管理の本当の強みは、「日本人のやり方」にあるのではありません。問題を隠さず、原因を人ではなく工程に求め、再発しない仕組みに変えていく考え方にあります。そして、その考え方が現地の人たちの納得と結び付いたとき、品質管理は初めてその工場のものになります。
中国工場で品質を変えたのは、立派な管理制度ではありませんでした。「なぜ、この作業が必要なのか」という小さな納得の積み重ねだったのです。
次回は、中国の現場で出会った技術者たちの成長を振り返りながら、「中国人技術者は本当に優秀だったのか」についてお話しします。
※本記事を執筆した専門家「森内 眞」が講師のセミナー 一覧