壊れない機械を最短で設計する「強度設計7つの手順」― 『ミスを防ぐ機械設計 36の実践知』(その1)

投稿日


機械の破損事故が起きると、「材料が弱かった」「安全率が足りなかった」と考えがちです。しかし、原因は単純な強度不足だけではありません。
荷重の想定漏れ、形状変化部への応力集中、繰り返し荷重による疲労、たわみによる芯ずれ、締結部の緩みなど、計算書の外側に原因が潜んでいることも少なくありません。一方、壊れないことだけを目指して部品を太く、重くすれば、材料費が増え、機械の動作も遅くなります。後工程で設計変更が発生すれば、図面、購入品、加工、組立、制御まで手戻りが広がります。短期間で壊れない機械を設計する鍵は、最初から難しい解析を行うことではありません。壊れ方を想像し、簡単な計算で危険箇所を絞り、必要な部分に解析や試験を集中させることです。本稿では、機械設計や自動化設備の現場で重視してきた考え方を、「強度設計7つの手順」として解説します。

【目次】
    強度・剛性・疲労を「力の流れ」でつなぐ実務設計

    破損モードを想定する―図面を描く前に壊れ方を考える

    設計の出発点は、部品形状を決めることではなく、故障が起こる場面を想像することです。
    ワークを持ち上げるアームなら、停止中の自重だけでなく、急加速・急停止時の慣性力、ワークの偏り、部品同士の衝突、点検時に作業者が手を掛ける荷重まで考えます。通常運転だけを基準にした機械は、異常時、段取り時、保守作業時に弱くなります。
    ここで有効なのが、「力の入口・通り道・出口」を一本の線で追う方法です。
    モーターのトルクは、カップリング、軸、締結部、軸受、フレーム、アンカーボルトを通り、最終的に床へ伝わります。その途中に急な断面変化、片持ち構造、薄板、長いボルト、溶接端などがあれば、そこが破損候補です。部品単体ではなく、力が設備全体をどのように流れるかを見ることで、検討漏れを減らせます。
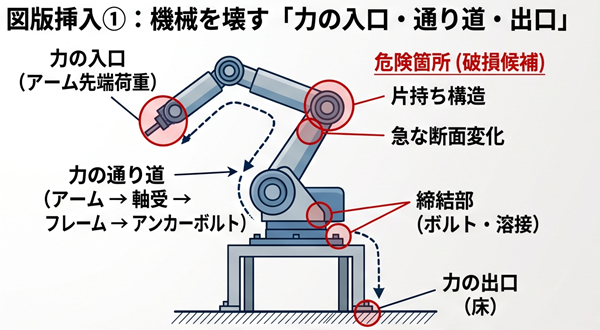
    図.機械を壊す「力の入口・通り道・出口」(アーム先端の荷重が、アーム、軸受、フレーム、アンカーを経て床へ流れる様子。断面変化部、片持ち部、締結部を危険箇所として表示)

    荷重を整理する―静かな力と動いて増える力に分ける

    質量をm[kg]、重力加速度をg[m/s²]とすると、自重による荷重F[N]は次式で求められます。
    F=mg
    質量50 kgの部品なら、50×9.8=490 Nとなり、約490 Nの下向きの力が掛かります。
    ただし、昇降装置が上向きに加速度a[m/s²]で動く場合は、
    F=m(g+a)
    となります。加速度が9.8 m/s²なら、荷重は約980 Nとなり、静止時のおよそ2倍です。
    実機では、急停止、バックラッシ、衝突、偏心、摩擦変動なども加わります。初期設計では静荷重に動荷重係数を掛け、危険側に評価することもあります。
    ただし、係数や安全率を根拠なく何重にも掛けると、過剰に大きく重い機械になります。「最大荷重はいくらか」「何回繰り返すか」「衝撃はあるか」「破損が人命に影響するか」を分け、荷重条件と根拠を記録することが重要です。

    簡易計算を行う―材料力学で危険箇所を絞る

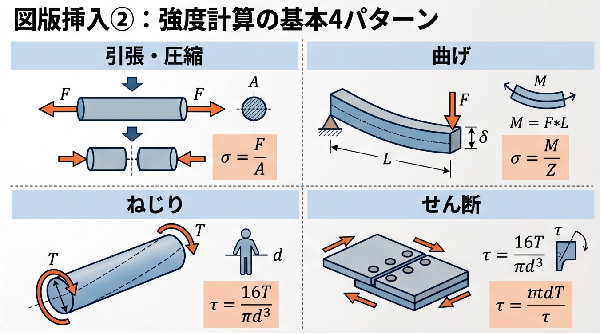
    強度検討では、荷重を引張・圧縮、曲げ、ねじり、せん断に分解します。
    軸方向荷重Fを受ける、断面積Aの部材に生じる垂直応力...
     

    機械の破損事故が起きると、「材料が弱かった」「安全率が足りなかった」と考えがちです。しかし、原因は単純な強度不足だけではありません。
    荷重の想定漏れ、形状変化部への応力集中、繰り返し荷重による疲労、たわみによる芯ずれ、締結部の緩みなど、計算書の外側に原因が潜んでいることも少なくありません。一方、壊れないことだけを目指して部品を太く、重くすれば、材料費が増え、機械の動作も遅くなります。後工程で設計変更が発生すれば、図面、購入品、加工、組立、制御まで手戻りが広がります。短期間で壊れない機械を設計する鍵は、最初から難しい解析を行うことではありません。壊れ方を想像し、簡単な計算で危険箇所を絞り、必要な部分に解析や試験を集中させることです。本稿では、機械設計や自動化設備の現場で重視してきた考え方を、「強度設計7つの手順」として解説します。

    【目次】
      強度・剛性・疲労を「力の流れ」でつなぐ実務設計

      破損モードを想定する―図面を描く前に壊れ方を考える

      設計の出発点は、部品形状を決めることではなく、故障が起こる場面を想像することです。
      ワークを持ち上げるアームなら、停止中の自重だけでなく、急加速・急停止時の慣性力、ワークの偏り、部品同士の衝突、点検時に作業者が手を掛ける荷重まで考えます。通常運転だけを基準にした機械は、異常時、段取り時、保守作業時に弱くなります。
      ここで有効なのが、「力の入口・通り道・出口」を一本の線で追う方法です。
      モーターのトルクは、カップリング、軸、締結部、軸受、フレーム、アンカーボルトを通り、最終的に床へ伝わります。その途中に急な断面変化、片持ち構造、薄板、長いボルト、溶接端などがあれば、そこが破損候補です。部品単体ではなく、力が設備全体をどのように流れるかを見ることで、検討漏れを減らせます。

      図.機械を壊す「力の入口・通り道・出口」(アーム先端の荷重が、アーム、軸受、フレーム、アンカーを経て床へ流れる様子。断面変化部、片持ち部、締結部を危険箇所として表示)

      荷重を整理する―静かな力と動いて増える力に分ける

      質量をm[kg]、重力加速度をg[m/s²]とすると、自重による荷重F[N]は次式で求められます。
      F=mg
      質量50 kgの部品なら、50×9.8=490 Nとなり、約490 Nの下向きの力が掛かります。
      ただし、昇降装置が上向きに加速度a[m/s²]で動く場合は、
      F=m(g+a)
      となります。加速度が9.8 m/s²なら、荷重は約980 Nとなり、静止時のおよそ2倍です。
      実機では、急停止、バックラッシ、衝突、偏心、摩擦変動なども加わります。初期設計では静荷重に動荷重係数を掛け、危険側に評価することもあります。
      ただし、係数や安全率を根拠なく何重にも掛けると、過剰に大きく重い機械になります。「最大荷重はいくらか」「何回繰り返すか」「衝撃はあるか」「破損が人命に影響するか」を分け、荷重条件と根拠を記録することが重要です。

      簡易計算を行う―材料力学で危険箇所を絞る

      強度検討では、荷重を引張・圧縮、曲げ、ねじり、せん断に分解します。
      軸方向荷重Fを受ける、断面積Aの部材に生じる垂直応力σは、
      σ=F/A
      で求めます。
      幅40 mm、厚さ5 mmの板に10 kN、すなわち10,000 Nの引張荷重が掛かる場合、断面積は200 mm²です。したがって、
      10,000÷200=50 N/mm²=50 MPa
      となります。1 N/mm²は1 MPa(メガパスカル)と同じです。
      片持ち梁の曲げ応力は、
      σ=M/Z
      で概算できます。Mは曲げモーメント、Zは断面係数です。先端荷重をF、アーム長さをLとすると、M=FLとなるため、アームが長いほど根元の曲げ応力は増加します。高強度材へ変更する前に、アームを短くする方が効果的な場合もあります。
      中実丸軸がトルクTを受ける場合、最大せん断応力τは、
      τ=16T/(πd³)
      で求められます。dは軸径です。軸径は3乗で影響するため、少し太くするだけでもねじり応力は大きく低下します。ただし、軸を太くすると質量や回転慣性が増えるため、駆動系では応答性との両立が必要です。
      実際の部品には曲げとねじりなどが同時に作用するため、必要に応じて合成応力で評価します。

      図.強度計算の基本4パターン(引張・圧縮、曲げ、ねじり、せん断を模式図と代表式で比較)

      応力集中と疲労を確認する―平均応力だけで判断しない

      平均応力が許容値以下でも、穴、溝、段差、ねじ谷、キー溝、溶接止端などでは、局部的に応力が高くなります。
      公称応力をσ₀、弾性応力集中係数をKtとすると、局部応力は概略的に、
      σmax=Ktσ₀
      と表されます。公称応力60 MPa、Ktが3なら、弾性計算上の局部応力は180 MPaです。
      ただし、この値をそのまま疲労評価に使えるとは限りません。疲労には材料の切欠き感度、表面状態、部品寸法、残留応力なども影響するため、詳細設計では使用する設計基準に基づく評価が必要です。
      材料を厚くする前に、段差へ十分な丸みを付ける、穴を端から離す、急な断面変化を避ける、力を点ではなく面で受けるといった形状改善を検討します。
      機械は一回の最大荷重だけで壊れるとは限りません。降伏強さより低い応力でも、何十万回、何百万回と繰り返されれば疲労破壊が起こります。
      往復装置、回転軸、ばね、ボルト、溶接構造では、「最大応力」だけでなく、「平均応力と応力振幅」「繰り返し回数」を確認します。疲労き裂は応力集中部や表面傷から発生し、時間をかけて進展します。突然の破損に見えても、その前から内部ではき裂が育っているのです。

      剛性と締結部を確認する―壊れなくても動かなければ失敗

      強度は「壊れにくさ」、剛性は「変形しにくさ」です。応力が許容値以下でも、たわみが大きければ機械は正しく動きません。
      位置決め装置では数十µm(マイクロメートル)のたわみでも精度不良の原因になります。1 µmは0.001 mmです。歯車装置では軸のたわみにより歯当たりが悪化し、騒音や摩耗が増えることがあります。
      片持ち梁の先端たわみδは、
      δ=FL³/(3EI)
      で概算できます。Eは縦弾性係数、Iは断面二次モーメントです。特に重要なのは、長さLが3乗で影響することです。
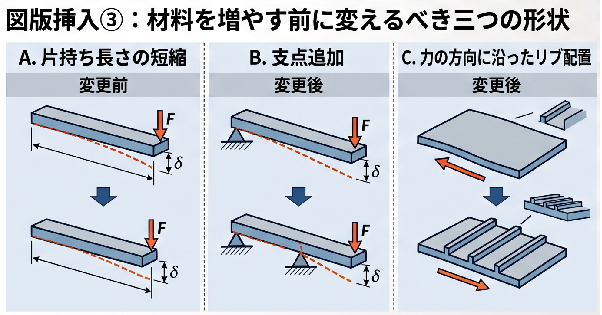
      板厚を増やす前に、片持ち長さを短くする、支点を追加する、荷重点を支点へ近づける、リブを力の流れに沿って配置するといった改善を検討します。
      締結部も重要です。摩擦接合として設計するボルト締結では、適切な締付けによって生じる接合面の摩擦力で横荷重を伝えます。
      締付け力が不足すると微小な滑りが生じ、フレッティング摩耗、ボルト疲労、緩みへ進みます。反対に締め過ぎると、ボルトの塑性変形やねじ山、座面の損傷を招きます。
      位置決めピンなどで横荷重を受ける設計もあります。「どの部品に、どの荷重を負担させるのか」を明確にすることが大切です。

      図.材料を増やす前に変えるべき三つの形状(片持ち長さの短縮、支点追加、力の方向に沿ったリブ配置を変更前・変更後で比較)

      解析で仮説を確かめる―きれいな色を答えだと思わない

      有限要素法、いわゆるFEMは、複雑な形状の応力や変形を可視化できる便利な手法です。しかし、荷重、拘束、接触条件を誤れば、きれいに色分けされた間違った結果が出ます。
      解析前には、手計算で応力や変位のおおよその桁を予測します。手計算で50 MPa程度と予測した部位に解析で500 MPaが出たなら、その数値をすぐに採用してはいけません。拘束条件が過剰ではないか、接触条件は適切か、鋭角部やメッシュによる応力特異点ではないかを確認します。
      短納期の設計では、すべての部品を高精度に解析する必要はありません。簡易計算で危険度を分類し、破損時の影響が大きい部位、疲労荷重を受ける部位、複雑な接触部へ解析時間を集中させます。
      FEMは設計者に代わって答えを出すものではなく、「ここが危ない」という仮説を確かめる道具です。

      実測し、判断根拠を残す―計算・現物・記録の輪を閉じる

      最終的な信頼性は、計算だけでは完成しません。
      試作機では、ひずみ、変位、振動、温度、ボルト軸力などを測定し、設計時の想定との差を確認します。異音、摩耗粉、ボルトの緩み、接触跡、塗装の剥がれも、力が想定と異なる経路を流れていることを知らせる重要な情報です。
      計算条件、判断根拠、試験結果、変更理由は設計記録に残します。
      「板厚を6 mmにした」だけではなく、「最大動荷重2.0 kN、曲げ応力85 MPa、許容応力140 MPa、先端たわみ0.18 mm。疲労強度と溶接部は別途確認した」と記録すれば、次の設計者が最初から計算をやり直す必要はありません。
      設計レビューでは、次のように問い掛けます。
      「この荷重はどこから来たのか」
      「急停止や衝突で何倍になるのか」
      「ボルトが一本緩んだら、荷重はどこへ移るのか」
      「破損前に点検で兆候を発見できるか」
      過去の不具合も、「軸が折れた」という部品名ではなく、「片持ち部の疲労」「締結面の滑り」「断面変化部の応力集中」のように、力学的な壊れ方で分類します。そうすれば、異なる装置にも知識を横展開できます。

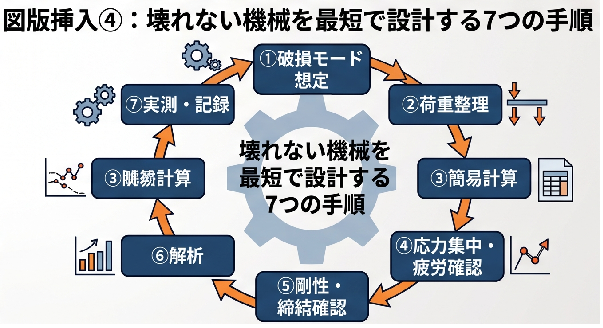
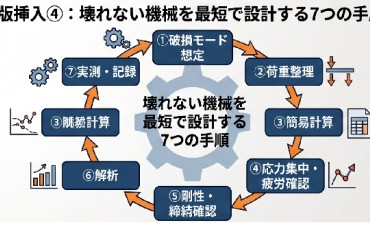
      図.壊れない機械を最短で設計する7つの手順(①破損モード想定→②荷重整理→③簡易計算→④応力集中・疲労確認→⑤剛性・締結確認→⑥解析→⑦実測・記録の循環図)

      おわりに―安全率を大きくするだけでは、良い機械にならない

      許容応力は、材料の降伏強さなどを安全率で割って設定します。例えば、降伏強さ240 MPaの材料に安全率2を採用すれば、許容応力120 MPaが一つの目安です。
      しかし、「安全率2だから安全」とは言い切れません。材料証明の有無、加工ばらつき、溶接品質、腐食、温度、疲労、人命への影響などを考慮し、「何に対する安全率なのか」を明確にする必要があります。
      壊れない機械を短期間で設計するために、最初から完璧な計算を目指す必要はありません。
      壊れ方を想像し、荷重経路を追い、簡単な式で数値の桁をつかみ、危険箇所へ解析と試験を集中させる。この順序が重要です。
      設計の速さとは、必要な計算を省くことではありません。壊れる可能性の低い場所に時間を掛け過ぎず、本当に危険な場所へ知恵と検証を集中することです。

      それが、軽く、安く、長く使える機械を効率よく生み出す設計者の仕事です。

         続きを読むには・・・


      この記事の著者

      森内 眞

      ものづくりにおいて解決できない課題はありません。真摯に課題に取り組むことで必ず解決の糸口は見えてきます。 技術士としての専門知識、技術、経験、独自のネットワークを用いてお客様の課題解決に貢献いたします。

      ものづくりにおいて解決できない課題はありません。真摯に課題に取り組むことで必ず解決の糸口は見えてきます。 技術士としての専門知識、技術、経験、独自のネット...


      「機械技術」の他のキーワード解説記事

      もっと見る
      エキスパート会員おすすめの書籍【初心者必見】機械設計製図の基礎

        機械設計製図は、機械や部品の形状や寸法、材質や表面処理などを規格に従って図面に表現する技術です。機械設計製図は、設計者の意図を正確に伝...

        機械設計製図は、機械や部品の形状や寸法、材質や表面処理などを規格に従って図面に表現する技術です。機械設計製図は、設計者の意図を正確に伝...


      今さら聞けない「機械加工」の基本~機械加工の基本と実務、歴史的背景から3大課題の解決策まで~

      【目次】 <記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します> 設計図面通りに加工しているはずなの...

      【目次】 <記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します> 設計図面通りに加工しているはずなの...


      アキュムレータを理解するには

        油圧は、産業分野で縁の下の力持ちとしての役割を担い、工業技術に幅広く貢献してきています。油圧機器は、多くの可動部品とともに高低圧の油が...

        油圧は、産業分野で縁の下の力持ちとしての役割を担い、工業技術に幅広く貢献してきています。油圧機器は、多くの可動部品とともに高低圧の油が...


      「機械技術」の活用事例

      もっと見る
      生成AIでロボットとヒトが共に暮らし、共に働く世界を創る

        ロボットに生成AIを搭載するのではなく、生成AIをロボティクスでリアル世界に召喚する 岐阜大学客員教授  株式会社デンソー...

        ロボットに生成AIを搭載するのではなく、生成AIをロボティクスでリアル世界に召喚する 岐阜大学客員教授  株式会社デンソー...


      6基のスクリューでコントロールできる海洋調査船とは

       海洋調査船「ちきゅう」は、国立研究開発法人海洋研究開発機構(JAMSTEC)が管轄する2005年に建造された世界最高の科学掘削能力(水深2,500m...

       海洋調査船「ちきゅう」は、国立研究開発法人海洋研究開発機構(JAMSTEC)が管轄する2005年に建造された世界最高の科学掘削能力(水深2,500m...


      プラスチックと成形加工の世界 ~身近な製品から学ぶ基礎知識~ <ものづくりドットコムおすすめセミナー>

      ものづくりドットコム編集部講師:株式会社Tech-T 代表取締役 高原忠良氏   私たちの生活は、プラスチック製品なしには成り立たないと...

      ものづくりドットコム編集部講師:株式会社Tech-T 代表取締役 高原忠良氏   私たちの生活は、プラスチック製品なしには成り立たないと...