「長年の慣習や過去のトラブル対応で追加された厳しい検査基準が、現場の負担とコスト増を招いている」「発注元の指示が曖昧なため、念のため過剰な工数をかけて全数検査を行っている」、製造現場や品質管理において、実態に合わない過剰品質(オーバークオリティ)の是正は生産性向上の急務の課題です。2026年7月、日本自動車工業会(自工会)と日本自動車部品工業会(部工会)は、共催にて「基準適正化活動:SSA(Smart Standard Activity)に関する説明会」を開催しました。これに先立ち3月には、自工会の佐藤恒治会長(トヨタ自動車副会長)が、人手不足が深刻となる中、生産性向上の一環としても適正取引に言及しています。本稿では、過剰基準の要因把握、最終顧客視点に基づく必要品質の再定義、発注側・受注側での限度見本を活用したすり合わせ、非競争領域の標準化、そして風土改革の進め方を解説します。この記事を読むことで、品質を維持しながら不要な工数・検査コストを削減し、現場の負担軽減と適正な基準運用を実現するアプローチを習得できます。
【記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します】
- 長年の慣習で行っている過剰な検査や品質基準を見直すための具体的な視点がわかります。
- 発注側と受注側の間で生じている認識のズレを解消し、対話を図るきっかけを作ることができます。
- 品質を落とさずに無駄なコストや工数を削減し、本来注力すべき業務に時間を充てられるようになります。
- 自社内で基準見直しの提案を上げやすくするための、段階的な手順や考え方のヒントが得られます。
第1章、現場を圧迫する「見えない過剰品質」への気づき
私たちが日々の業務で守っている「基準」は、本当に適正なものと言えるでしょうか。 品質を高く保つことは製造業やサービス業において重要な命題ですが、その「高まりすぎた品質要求」が、かえって現場の首を絞めている実態があります。これが、いわゆる過剰品質(オーバークオリティ)の問題です。
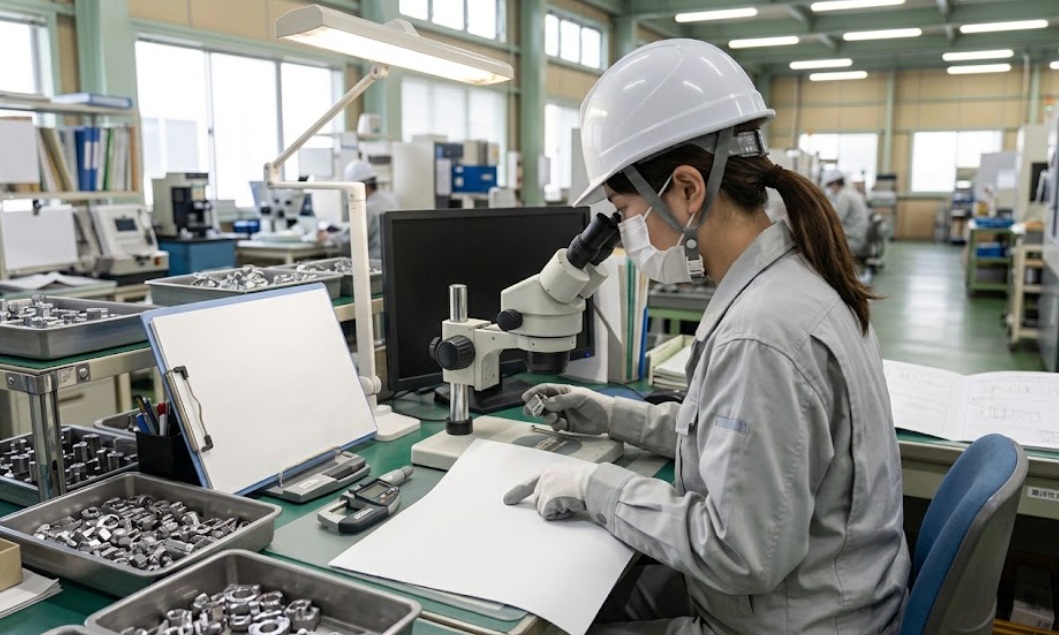
過剰品質は、多くの場合「悪意」から生まれるわけではありません。過去に一度発生したクレームを二度と起こさないために追加された検査項目や、「念のため」「安全を見て」という現場の善意によって、少しずつ基準が厳しくなっていくのが一般的です。 しかし、その基準が月日を経て固定化されると、いつしか「なぜその基準が必要なのか」という本来の目的が抜け落ちてしまいます。例えば、外観からは全く見えない内部部品に対して、表面のわずかな色ムラや微小なキズまでをも不良品として弾いてしまうケースです。本来の製品機能や安全性にはまったく影響がないにもかかわらず、社内の厳しい基準を守るために多くの製品が廃棄されたり、再加工作業に回されたりしています。
このような見えない過剰品質は、現場の作業時間を奪い、材料のロスを生み、納期の遅延を引き起こします。また、検査担当者に対しても...
「長年の慣習や過去のトラブル対応で追加された厳しい検査基準が、現場の負担とコスト増を招いている」「発注元の指示が曖昧なため、念のため過剰な工数をかけて全数検査を行っている」、製造現場や品質管理において、実態に合わない過剰品質(オーバークオリティ)の是正は生産性向上の急務の課題です。2026年7月、日本自動車工業会(自工会)と日本自動車部品工業会(部工会)は、共催にて「基準適正化活動:SSA(Smart Standard Activity)に関する説明会」を開催しました。これに先立ち3月には、自工会の佐藤恒治会長(トヨタ自動車副会長)が、人手不足が深刻となる中、生産性向上の一環としても適正取引に言及しています。本稿では、過剰基準の要因把握、最終顧客視点に基づく必要品質の再定義、発注側・受注側での限度見本を活用したすり合わせ、非競争領域の標準化、そして風土改革の進め方を解説します。この記事を読むことで、品質を維持しながら不要な工数・検査コストを削減し、現場の負担軽減と適正な基準運用を実現するアプローチを習得できます。
【記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します】
- 長年の慣習で行っている過剰な検査や品質基準を見直すための具体的な視点がわかります。
- 発注側と受注側の間で生じている認識のズレを解消し、対話を図るきっかけを作ることができます。
- 品質を落とさずに無駄なコストや工数を削減し、本来注力すべき業務に時間を充てられるようになります。
- 自社内で基準見直しの提案を上げやすくするための、段階的な手順や考え方のヒントが得られます。
第1章、現場を圧迫する「見えない過剰品質」への気づき
私たちが日々の業務で守っている「基準」は、本当に適正なものと言えるでしょうか。 品質を高く保つことは製造業やサービス業において重要な命題ですが、その「高まりすぎた品質要求」が、かえって現場の首を絞めている実態があります。これが、いわゆる過剰品質(オーバークオリティ)の問題です。
過剰品質は、多くの場合「悪意」から生まれるわけではありません。過去に一度発生したクレームを二度と起こさないために追加された検査項目や、「念のため」「安全を見て」という現場の善意によって、少しずつ基準が厳しくなっていくのが一般的です。 しかし、その基準が月日を経て固定化されると、いつしか「なぜその基準が必要なのか」という本来の目的が抜け落ちてしまいます。例えば、外観からは全く見えない内部部品に対して、表面のわずかな色ムラや微小なキズまでをも不良品として弾いてしまうケースです。本来の製品機能や安全性にはまったく影響がないにもかかわらず、社内の厳しい基準を守るために多くの製品が廃棄されたり、再加工作業に回されたりしています。
このような見えない過剰品質は、現場の作業時間を奪い、材料のロスを生み、納期の遅延を引き起こします。また、検査担当者に対しても過度な精神的負担を強いることになります。SSA(基準適正化活動)の第一歩は、こうした「良かれと思ってやっているが、実はムダになっている過剰な基準」が自社の至るところに存在しているかもしれない、と気づくことから始まります。まずは身近な作業手順書や検査規格を見渡し、「この検査項目・許容値は真に必要なのか」と客観的に再評価する視点が不可欠です。
第2章、エンドユーザー視点による「真に必要な品質」の再定義
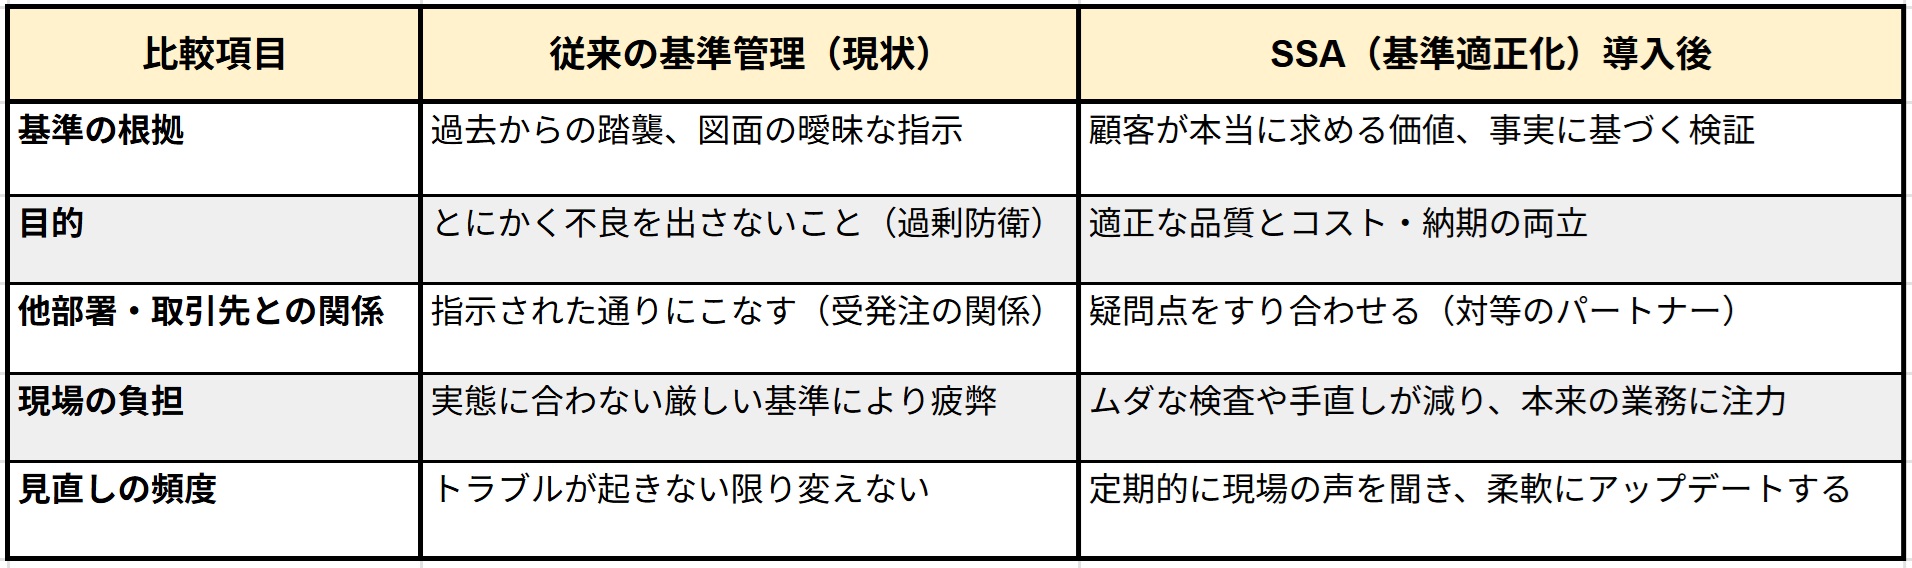
過剰品質に気づいたとき、次に直面するのは「では、どこまで基準を緩めてよいのか」という悩みです。ここで誤解してはならないのは、SSAは単に手を抜くことや、品質を悪化させることを推奨する活動ではないということです。基準を適正化するにあたって最も重要な判断軸は、「エンドユーザー(最終顧客)が求めている価値は何か」という視点に立ち返ることです。
顧客は製品に対して、安全性、耐久性、使いやすさなどを求めています。エンドユーザーが求めている機能や安全性を満たしつつ、過剰な装飾や無意味な厳しさを削ぎ落とすことが、SSAの目指す「適正な基準」です。 具体的には、図面の寸法公差や表面処理の指定などを見直す際、「この公差を緩めると、最終製品の動作にどのような影響が出るか」「この色ムラは、お客様が製品を手にしたときに不快感を与えるものか」を、事実に基づいて検証します。
検証の結果、機能や顧客満足度に影響を与えないと判断できる部分については、合理的根拠に基づき、品質基準の適正化を推進することが可能となります。品質過剰な状態から適正な状態へと軌道修正することで、コスト競争力が向上し、納期も短縮されます。結果として、顧客にとってもより早く、適正な価格で製品が手に入るというメリットにつながるのです。 自社の都合や過去の慣例だけで基準を維持するのではなく、常に「顧客にとっての価値」を基準の中心に据え直すプロセスが求められます。
表. SSA(基準比較表)
第3章、発注側と受注側の「すり合わせ不足」と対話の仕組みづくり
自社内での基準見直しに加えて、SSAを進めるうえで避けて通れないのが、取引先(発注側と受注側)との関係性です。多くの過剰品質は、企業間のコミュニケーション不足や、図面指示の曖昧さから生じています。
例えば、発注側(メーカーなど)が図面に「キズなきこと」とだけ記載した場合、受注側(サプライヤー)はどう対応するでしょうか。受注側はクレームを恐れるあまり、「どのようなキズでも一切許されない」と最も厳しい解釈をし、機能上問題のない極小の表面欠陥に対して過剰な全数検査を実施するケースが生じます。しかし、発注側の真意は「製品の機能に影響するような、大きなキズがなければよい」という程度のものであることが少なくありません。 このように、言葉の定義の曖昧さやすり合わせの不足が、サプライチェーン全体に多大なムダを生じさせています。
これを解消するためには、発注側と受注側が対等なパートナーとして、率直に対話できる仕組みづくりが不可欠です。図面に曖昧な記載があれば、受注側から「この指定は、具体的にどの程度の基準を求めているのか」「ここを緩和できれば、コストをこれだけ抑えられるがどうか」と提案できる関係性が理想です。 また、発注側も従来の運用のみに依存するのではなく、サプライヤーからの提案に耳を傾け、自社の設計担当者や品質管理担当者を交えて実物を見ながら協議する場を設けることが大切です。互いの現場を知り、現物を見ながら「ここまでは許容できる」という基準(限度見本など)を共有することが、企業間の基準適正化を前に進める鍵となります。
第4章、「非競争領域」における基準の共通化・標準化
SSAの考え方は、個別の取引先とのすり合わせにとどまらず、業界全体やサプライチェーン全体における「標準化」という視点にも広がります。ここで重要なキーワードとなるのが「非競争領域」です。
企業は通常、独自の技術やデザイン、ブランド力といった「競争領域」で他社と差別化を図ります。しかし、製品の安全性に関する基本的な試験方法や、汎用部品の検査項目、あるいは納品時の梱包仕様などは、各社が独自に基準を設けても顧客にとっての直接的な価値向上にはつながりにくい部分です。これらが非競争領域に該当します。 現状では、この非競争領域においても各社がバラバラの独自基準やルールを持っていることが多く、受注側は納入先ごとに異なる検査書を作成し、異なる仕様で梱包しなければならないという大きな負担を強いられています。
SSAの取り組みを進める中では、こうした各社で重複している要求や、独自に行っているムダな基準を業界内で共通化・標準化していく動きが有効です。例えば、業界団体を通じて共通の品質ガイドラインを策定したり、汎用部品については各社共通の検査フォーマットを使用したりする取り組みが考えられます。 非競争領域の基準を統一することで、受注側は煩雑な管理業務から解放され、発注側もサプライヤーからの調達が円滑になります。サプライチェーン全体でムダを省き、浮いたリソースを本来の強みである技術開発や新製品の企画といった「競争領域」に振り向けることができるようになるのです。
第5章、SSAを自社に定着させるための具体的なステップと風土改革
どれほどSSAの考え方が理にかなっていても、長年染み付いた基準やルールを変えることには、現場からの抵抗や不安が伴うものです。「基準を緩めて、もしトラブルが起きたら誰が責任を取るのか」という懸念が、見直しのハードルとなります。したがって、SSAを単なる一時的な運動で終わらせず、社内に定着させるためには、実務的なステップと風土づくりが欠かせません。
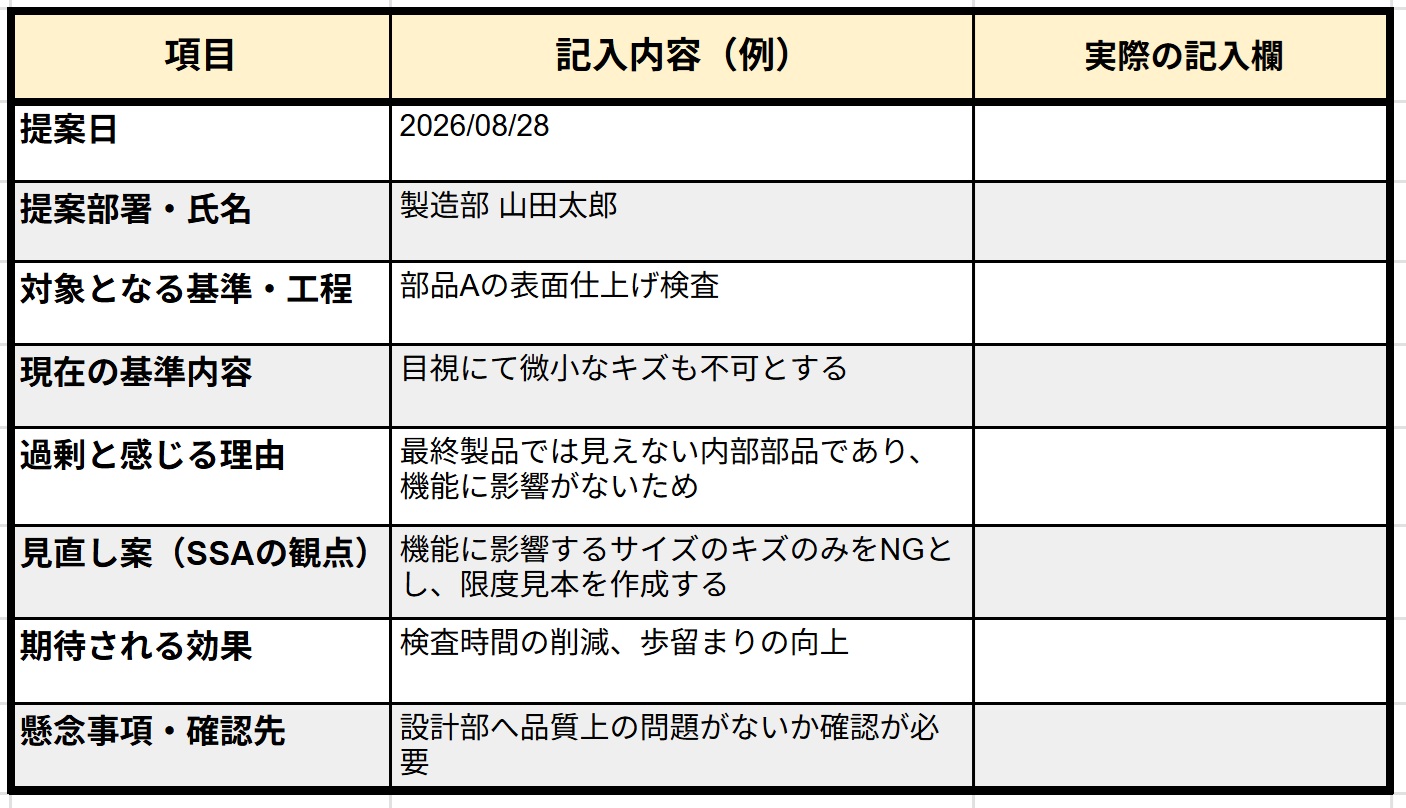
最初のステップは、現場からの声を吸い上げる体制を作ることです。実際に作業をしている担当者が最も「この検査は過剰ではないか」と感じています。提案シートなどを活用し、気づきを自由に発信できる仕組みを整えましょう。 次に、提案された見直し案に対して、関係部署(製造、品質管理、設計、営業など)が集まり、事実に基づいて検証を行います。過去のデータや試験結果を照らし合わせ、「ここまでは緩和しても品質上問題ない」という客拠を明確にします。
そして最も重要なのは、「小さく始めて検証する」プロセスです。いきなり全製品の基準を変えるのではなく、まずは特定の部品や一部のロットに限定して新しい基準を適用し、試験的に運用します。そこで問題がないことを確認してから、正式に社内標準として展開していくことで、現場の不安を和らげることができます。 失敗を恐れて現状維持を続けるのではなく、合理的な根拠に基づいて基準をアップデートしていく姿勢を評価する。経営層や管理職が率先してこうした風土を醸成することが、自社の競争力を高める基準適正化活動を継続するための最大のポイントとなります。
表.基準見直し提案テンプレート
 [東京・大井町]きゅりあん 4階研修室