高難度自動化とは何か、第2回~位置決め精度は、なぜ狙い通りに出ないのか~

更新日

投稿日

高難度自動化とは何か、第2回~位置決め精度は、なぜ狙い通りに出ないのか~


高難度自動化とは何か、第2回 位置決め精度は、なぜ狙い通りに出ないのか―「±数μm」を実現する高難度自動化の考え方―

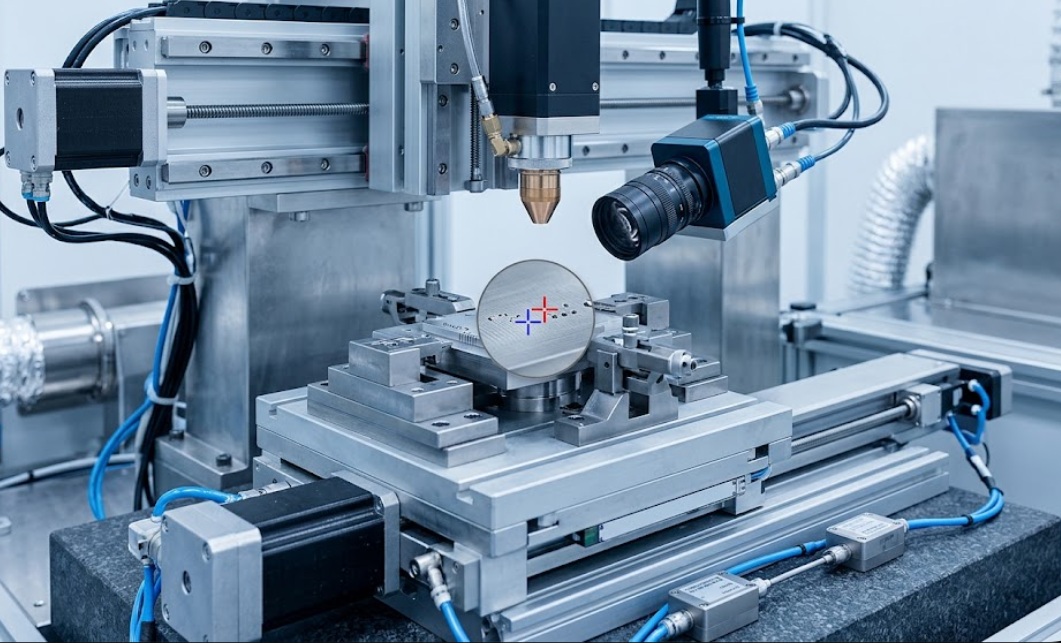
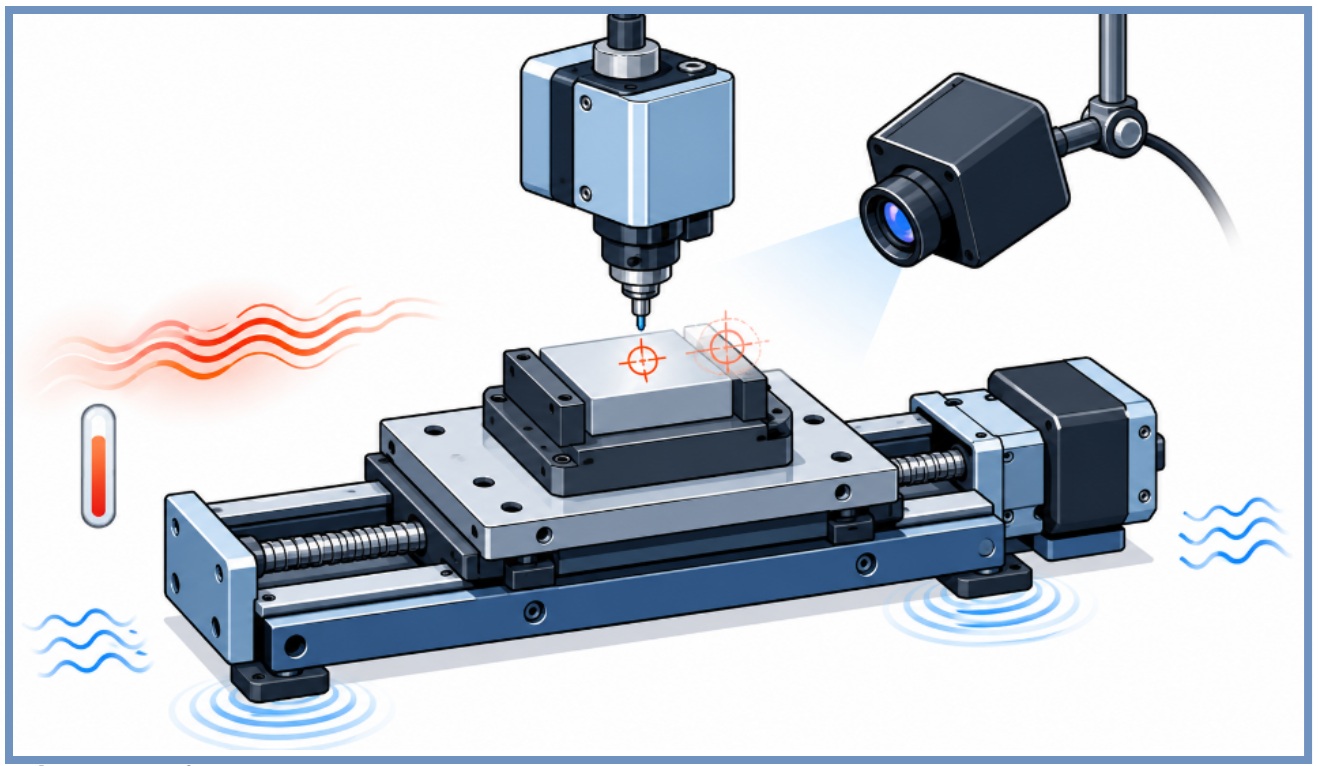
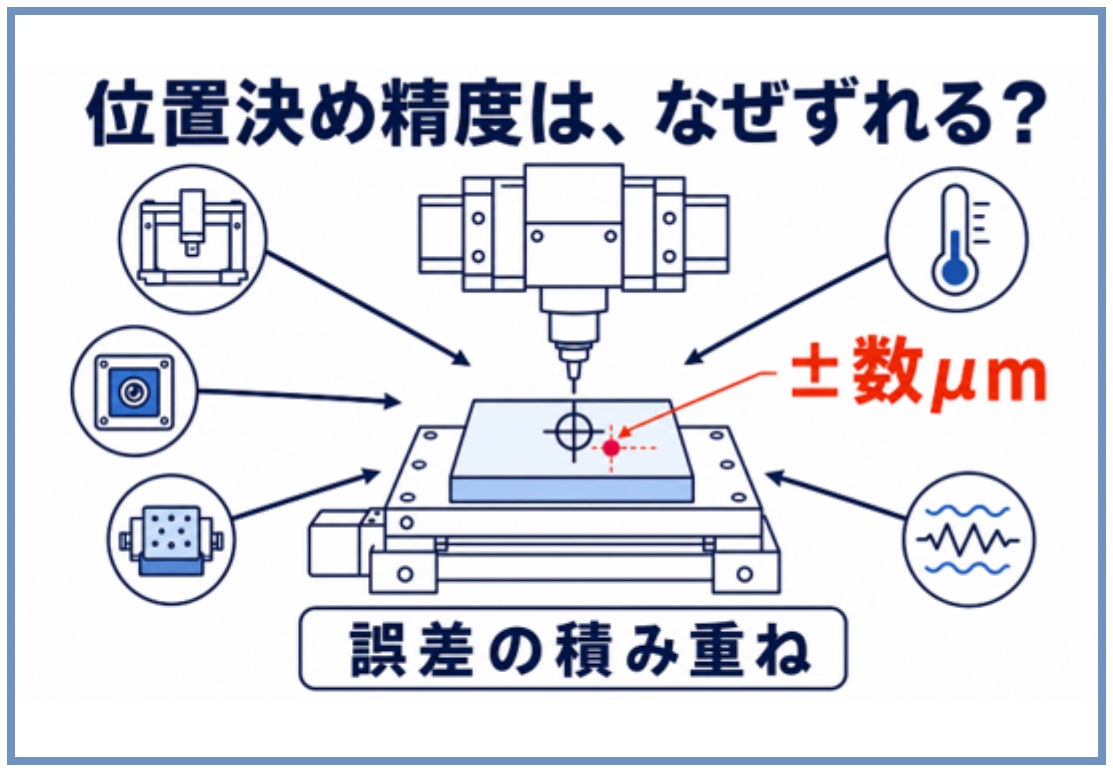
精密ステージが正確に動いても、加工ヘッド、画像センサー、治具、ワーク、温度変化、振動などの影響が重なると、最終的な加工位置にずれが生じます。中央の二つの照準マークは、目標位置と実際の加工位置の微小なずれを表しています。高精度化には、個々の機器だけでなく、装置全体の誤差を把握し、補正することが重要です。 自動化設備の仕様書には、「位置決め精度±5μm」「繰り返し精度±2μm」といった数値が記載されることがあります。ところが、高精度なステージやサーボモーターを採用しても、実際の生産では狙った位置に加工できないことがあります。なぜでしょうか。位置決め精度は、一つの部品の性能ではなく、機械、制御、センサー、治具、ワーク、温度、振動などを積み重ねた「装置全体の結果」だからです。

位置決め精度を左右する装置全体の誤差要因

高難度自動化とは何か、第2回~位置決め精度は、なぜ狙い通りに出ないのか~

関連解説記事:高難度自動化とは何か、第1回~成功する自動化と失敗する自動化の分岐点~ 

【目次】

    ◆[エキスパート会員インタビュー記事] 製造業を変革する力(森内 眞 氏


    1.「精度」と「繰り返し精度」は違う

    位置決め精度は、指令した位置と実際の停止位置の差を表します。一方、繰り返し精度は、同じ動作を何度も行ったときの停止位置のばらつきです。例えば、毎回目標から10μmずれた位置に止まっていても、そのばらつきが±1μmなら、繰り返し精度は良好です。しかし、狙った位置には止まっていません。


    高精度化では、「停止位置がばらついている」のか、「毎回同じ方向へずれている」のかを最初に切り分ける必要があります。前者には機械のがたや振動、検出の不安定さが、後者には原点や基準位置の誤りなどが疑われます。


    2.カタログ精度と生産精度は違う

    ステージのカタログに「繰り返し精度±1μm」とあっても、それはメーカーが定めた条件で測定した値です。


    実際の設備には、治具、吸着機構、加工ヘッド、センサーなどが取り付けられます。接合部が増えるたびに、わずかながた、たわみ、組付け誤差が加わります。ワークにも寸法や供給姿勢の...

    高難度自動化とは何か、第2回~位置決め精度は、なぜ狙い通りに出ないのか~


    高難度自動化とは何か、第2回 位置決め精度は、なぜ狙い通りに出ないのか―「±数μm」を実現する高難度自動化の考え方―

    精密ステージが正確に動いても、加工ヘッド、画像センサー、治具、ワーク、温度変化、振動などの影響が重なると、最終的な加工位置にずれが生じます。中央の二つの照準マークは、目標位置と実際の加工位置の微小なずれを表しています。高精度化には、個々の機器だけでなく、装置全体の誤差を把握し、補正することが重要です。 自動化設備の仕様書には、「位置決め精度±5μm」「繰り返し精度±2μm」といった数値が記載されることがあります。ところが、高精度なステージやサーボモーターを採用しても、実際の生産では狙った位置に加工できないことがあります。なぜでしょうか。位置決め精度は、一つの部品の性能ではなく、機械、制御、センサー、治具、ワーク、温度、振動などを積み重ねた「装置全体の結果」だからです。

    位置決め精度を左右する装置全体の誤差要因

    高難度自動化とは何か、第2回~位置決め精度は、なぜ狙い通りに出ないのか~

    関連解説記事:高難度自動化とは何か、第1回~成功する自動化と失敗する自動化の分岐点~ 

    【目次】

      ◆[エキスパート会員インタビュー記事] 製造業を変革する力(森内 眞 氏


      1.「精度」と「繰り返し精度」は違う

      位置決め精度は、指令した位置と実際の停止位置の差を表します。一方、繰り返し精度は、同じ動作を何度も行ったときの停止位置のばらつきです。例えば、毎回目標から10μmずれた位置に止まっていても、そのばらつきが±1μmなら、繰り返し精度は良好です。しかし、狙った位置には止まっていません。


      高精度化では、「停止位置がばらついている」のか、「毎回同じ方向へずれている」のかを最初に切り分ける必要があります。前者には機械のがたや振動、検出の不安定さが、後者には原点や基準位置の誤りなどが疑われます。


      2.カタログ精度と生産精度は違う

      ステージのカタログに「繰り返し精度±1μm」とあっても、それはメーカーが定めた条件で測定した値です。


      実際の設備には、治具、吸着機構、加工ヘッド、センサーなどが取り付けられます。接合部が増えるたびに、わずかながた、たわみ、組付け誤差が加わります。ワークにも寸法や供給姿勢のばらつきがあります。ステージが±2μmで動いても、治具上のワーク位置が±30μmばらつけば、装置として±5μmの加工精度は保証できません。


      確認すべきなのは、「ステージが正しく動いたか」ではなく、「ワーク上の必要な場所へ正しく加工できたか」です。


      3.塗布装置は位置だけ合わせても安定しない

      電子部品の塗布工程では、塗布ヘッドを正確に移動させても、品質がそろうとは限りません。


      ペーストの粘度、材料温度、供給圧力、ノズル先端の付着物、ワークとの距離などが塗布幅や膜厚に影響します。連続運転によってフレームや治具の温度が上昇すれば、朝の立ち上げ時と午後の量産時で位置関係が変わることもあります。この問題をステージの精度不足と判断し、高価なステージへ交換しても解決しません。


      見るべきなのは、塗布直前のワーク位置とノズル高さ、そして塗布後の幅や膜厚です。加工直前の状態と加工結果を測定し、補正できる仕組みが必要です。


      4.検査装置では「基準」が精度を決める

      画像検査装置では、機械原点だけを基準にすると、ワークの供給ずれや治具の摩耗を補正できません。そのため、ワーク上の基準マークを認識し、位置や傾きを補正します。


      ただし、基準マークを設ければ終わりではありません。照明、表面反射、汚れ、焦点のずれによって認識位置は変化します。画像上では数画素の違いでも、撮影倍率によっては数十μmの誤差になります。


      高画素カメラを導入する前に、照明条件、マーク形状、レンズ倍率、画素分解能、焦点深度、画像処理のしきい値を見直すべきです。像がぼやけ、照明が不安定なままでは、画素数を増やしても検出精度は上がりません。


      5.中国工場で見た「調整で合わせる設備」

      私が中国工場の自動化改善に関わった際、立ち上げ時には正常だった設備が、量産開始後に位置ずれを繰り返す事例がありました。


      現場では、ずれるたびに作業者がセンサーやストッパーを調整していました。しかし、調整値は記録されず、担当者によって合わせ方も異なっていました。調査すると、原因はステージではなく、ワークを基準面へ押し当てる機構の摩耗と、治具の取付基準の曖昧さでした。治具を外すたびに位置が変わり、そのずれをセンサー調整で帳尻合わせしていたのです。


      そこで、位置決めピンと基準面を見直し、摩耗部品には交換基準を設定しました。さらに、基準ワークで原点を確認し、調整値を記録する仕組みを整えました。


      高精度化では、高価な機器よりも「誰が作業しても同じ状態を再現できる基準」が重要な場合があります。


      6.精度は「誤差予算」に分解する

      位置決め精度を安定させるには、要求精度を誤差要因ごとに分解します。


      主な要因は、駆動機構の繰り返し誤差、フレームや治具のたわみ、ワークのばらつき、センサーの検出誤差、熱変位、振動、段取り替えによる基準位置の変化です。


      例えば、最終加工精度が±10μmであれば、ステージだけに±10μmを割り当てることはできません。治具、ワーク認識、加工ヘッド、熱変位にも、それぞれ管理すべき誤差があります。


      このように、許容できる総合誤差を各要因へ割り振る考え方が「誤差予算」です。
       

      高難度自動化とは何か、第2回~位置決め精度は、なぜ狙い通りに出ないのか~


      7.位置決め精度を構成する誤差要因と最終加工点までの誤差の流れ

      すべての部品を最高精度にする必要はありません。最終品質への影響が大きい要因を特定し、そこへ重点的に対策するほうが、費用対効果の高い設備になります。


      8.高精度化の本質は「ずれを管理すること」

      現実の生産設備では、温度が変化し、部品が摩耗し、ワークもばらつきます。位置ずれを完全になくすことは困難です。したがって、高精度な設備とは、単にずれない設備ではありません。「ずれを検出できる」「原因を切り分けられる」「必要に応じて補正できる」「短時間で基準状態へ戻せる」設備です。


      位置決め精度は、カタログ値から考えるのではなく、最終的な加工点や検査点から逆にたどります。どこを基準とし、何を測定し、どの誤差を機械で抑え、どの誤差を制御で補正するのかを決めるのです。


      「±数μm」は、高価な部品を組み合わせるだけでは実現できません。現場で起きる変化を想定し、誤差を見える化し、装置全体で作り込むことによって、初めて安定した精度になるのです。


      ※本記事は、筆者自身の海外技術指導経験と、公開されている政策・産業動向などを参考に執筆しています。本文中の現場での経験や所感は、筆者が関わった事例に基づくものであり、すべての企業・地域・組織に当てはまるものではありません。また、特定の企業・団体・国を批判することを目的としたものではありません。

      本記事を執筆した専門家「森内 眞」が講師のセミナー 一覧
       【ものづくり セミナーサーチ】 セミナー紹介:国内最大級のセミナー掲載数 〈ものづくりセミナーサーチ〉 はこちら!


         続きを読むには・・・


      この記事の著者

      森内 眞

      ものづくりにおいて解決できない課題はありません。真摯に課題に取り組むことで必ず解決の糸口は見えてきます。 技術士としての専門知識、技術、経験、独自のネットワークを用いてお客様の課題解決に貢献いたします。

      ものづくりにおいて解決できない課題はありません。真摯に課題に取り組むことで必ず解決の糸口は見えてきます。 技術士としての専門知識、技術、経験、独自のネット...


      「生産工学」の他のキーワード解説記事

      もっと見る
      ECRS分析とは?ECRS分析を活用した業務改善のメリットと成功事例

         【目次】 ECRS分析は、業務改善のための強力な手法として注目されています。ECRSとは、「Eliminat...

         【目次】 ECRS分析は、業務改善のための強力な手法として注目されています。ECRSとは、「Eliminat...


      ロボットの形式と特徴

         今回は、ロボットの種類、ロボット向けの作業、作業工程に適したロボットの選び方について解説します。   【目次】 ...

         今回は、ロボットの種類、ロボット向けの作業、作業工程に適したロボットの選び方について解説します。   【目次】 ...


      ロボットSIerとは ロボットシステム構築の流れとは(その1)

         今回は、自社工場にロボットシステムを導入し、稼働することを対象にした同システム構築の流れを解説します。   【目次】 ...

         今回は、自社工場にロボットシステムを導入し、稼働することを対象にした同システム構築の流れを解説します。   【目次】 ...


      「生産工学」の活用事例

      もっと見る
      マシニング加工における荒取り加工条件の標準化の重要性

          当事務所のコンサルティングにおいては、特に標準化という点を重要視しております。その標準化を行ううえで、特に多いのが、マシニン...

          当事務所のコンサルティングにおいては、特に標準化という点を重要視しております。その標準化を行ううえで、特に多いのが、マシニン...


      動作解析:改善の一歩は無意識のムダを意識すること

       日ごろ、製造業種、非製造業種と色々なクライアントを訪問して、現場で改善活動のご相談を受ける際に、出てくる言葉があります。それは、「うちの現場に無駄は...

       日ごろ、製造業種、非製造業種と色々なクライアントを訪問して、現場で改善活動のご相談を受ける際に、出てくる言葉があります。それは、「うちの現場に無駄は...


      IEとOTRS

      進化を続けるIEと活用をサポートするOTRS 1.IEの定義 IE(industrial engineering:産業工学)は多くの産業現場で生産...

      進化を続けるIEと活用をサポートするOTRS 1.IEの定義 IE(industrial engineering:産業工学)は多くの産業現場で生産...