「多品種少量生産や製品サイクルの短期化が進み、既存のコンベアラインでは段取り替えのロスが減らない」「セル生産を導入したものの、作業者のスキル不足やばらつきで期待した生産性が出ない」、変動の激しい製造現場において、柔軟な生産体制を確立する『セル生産』への移行が重要な課題となっています。本稿では、コンベア生産との使い分け基準、スキルマップを用いた多能工(マルチスキル)の計画的育成、標準化とポカヨケによる品質安定化、水すまし方式とU字レイアウト、需要変動に応じた人員調整法を解説します。この記事を読むことで、自社に適したセル生産の運用手順を理解し、作業者のモチベーション向上と高効率な多品種少量生産を両立させるアプローチを習得できます。
【記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します】
- 自社製品の特性や生産ロットから、セル生産が本当に適しているかの客観的な判断基準がわかります。
- 作業者の多能工化を計画的に進めるための、スキルマップを用いた具体的な育成手順が理解できます。
- 個人の技量に依存せず、誰が作業しても品質と作業時間が安定する標準化の仕組みが身につきます。
- 部品を取りに行くムダを省き、生産を止めない効率的なレイアウトと供給体制の作り方がわかります。
- 日々の受注量増減に合わせて、効率を落とさずに人員やラインを柔軟に調整する手法が掴めます。
第1章、自社に合うかどうかの見極め(コンベア生産との使い分け)
セル生産の導入を検討する際、最初に直面する課題は「そもそも自社の製品や生産体制に合っているのか」という疑問です。長年親しんできたコンベア生産には、作業を極限まで細分化し、単純作業を繰り返すことで大量の製品を一定のペースで作り出せるという大きな強みがあります。セル生産は万能ではなく、製品特性や生産ロットによっては逆に非効率になる場合があることを十分に理解しておく必要があります。
解決策として、まずは自社の現状が「多品種少量」「製品寿命が短い」「組み立て工程中心」というセル生産が適する条件に合致しているかを整理します。
第一の基準は、品種と生産ロットの規模です。毎日何万個と同じ仕様の製品を作り続けるのであれば、コンベア生産の方が明らかに効率的です。一方で、一日のうちに製品Aを五十個、製品Bを三十個、製品Cを百個といった具合に、仕様の異なる製品をこまめに切り替えて生産する必要がある場合、コンベア生産では切り替え(段取り替え)のたびにライン全体を止めることになり、大きな時間のロスが生じます。このような多品種少量生産の現場では、セルごとに異なる製品を並行して作ることができるセル生産の強みが活かされます。
第二の基準は、製品の寿命や需要の変動具合です。流行り廃りが激しく、製品の仕様が頻繁に変わるようなものや、季節によって需要が大きく変動する製品の場合、固定的なコンベア設備をその都度改造していくのは時間も費用もかかります。セル生産であれば、後述するようにレイアウトの変更が比較的容易であるため、変化への対応力が高くなります。
第三の基準は、作業の性質です。大型の機械設備が主体となる加工工程よりも、人の手による部品の組み立てや配線、ネジ締めといった工程が中心となる製品の方が、セル生産には適しています。大型製品であっても、ユニットごとの組み立てをセル化するといった部分的な導入も有効です。
自社がセル生産へ移行すべきか否かを客観的に判断するためには、これらの基準をもとに、現在の生産品目ごとの生産数、切り替え頻度、機械作業と手作業の割合などを数値化し、評価することが重要です。
表. セル生産とコンベア生産の比較整理.
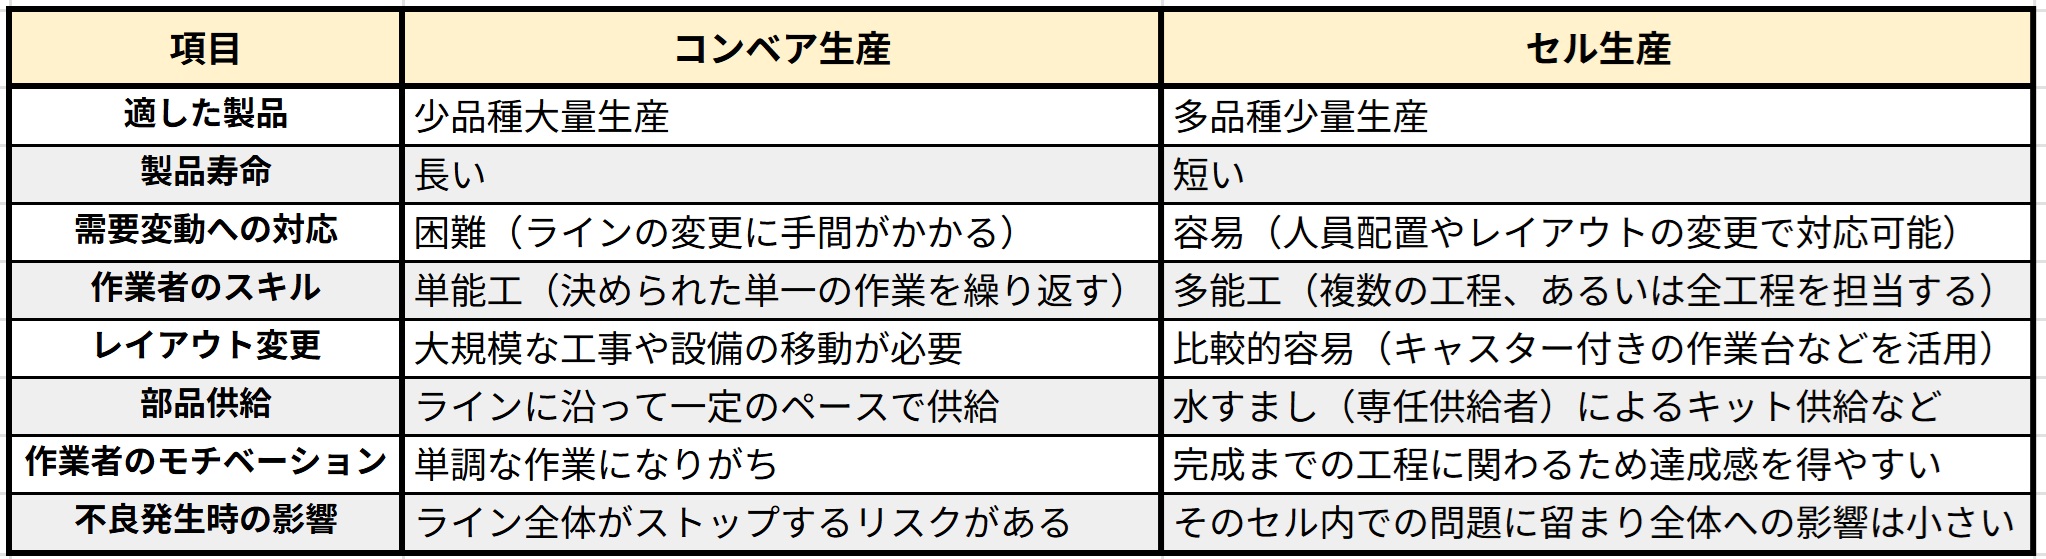
この表を参考に、自社の強みと製品特性を照らし合わせ、すべての工程をセル生産へ一斉移行するのではなく、大量生産品はコンベア、多品種少量品はセルといった「使い分け」を検討することも、成功への現実的なアプローチとなります。
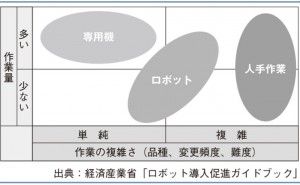
表. 生産方式選択の判断基準(量・種類・コスト効率・人と技術)
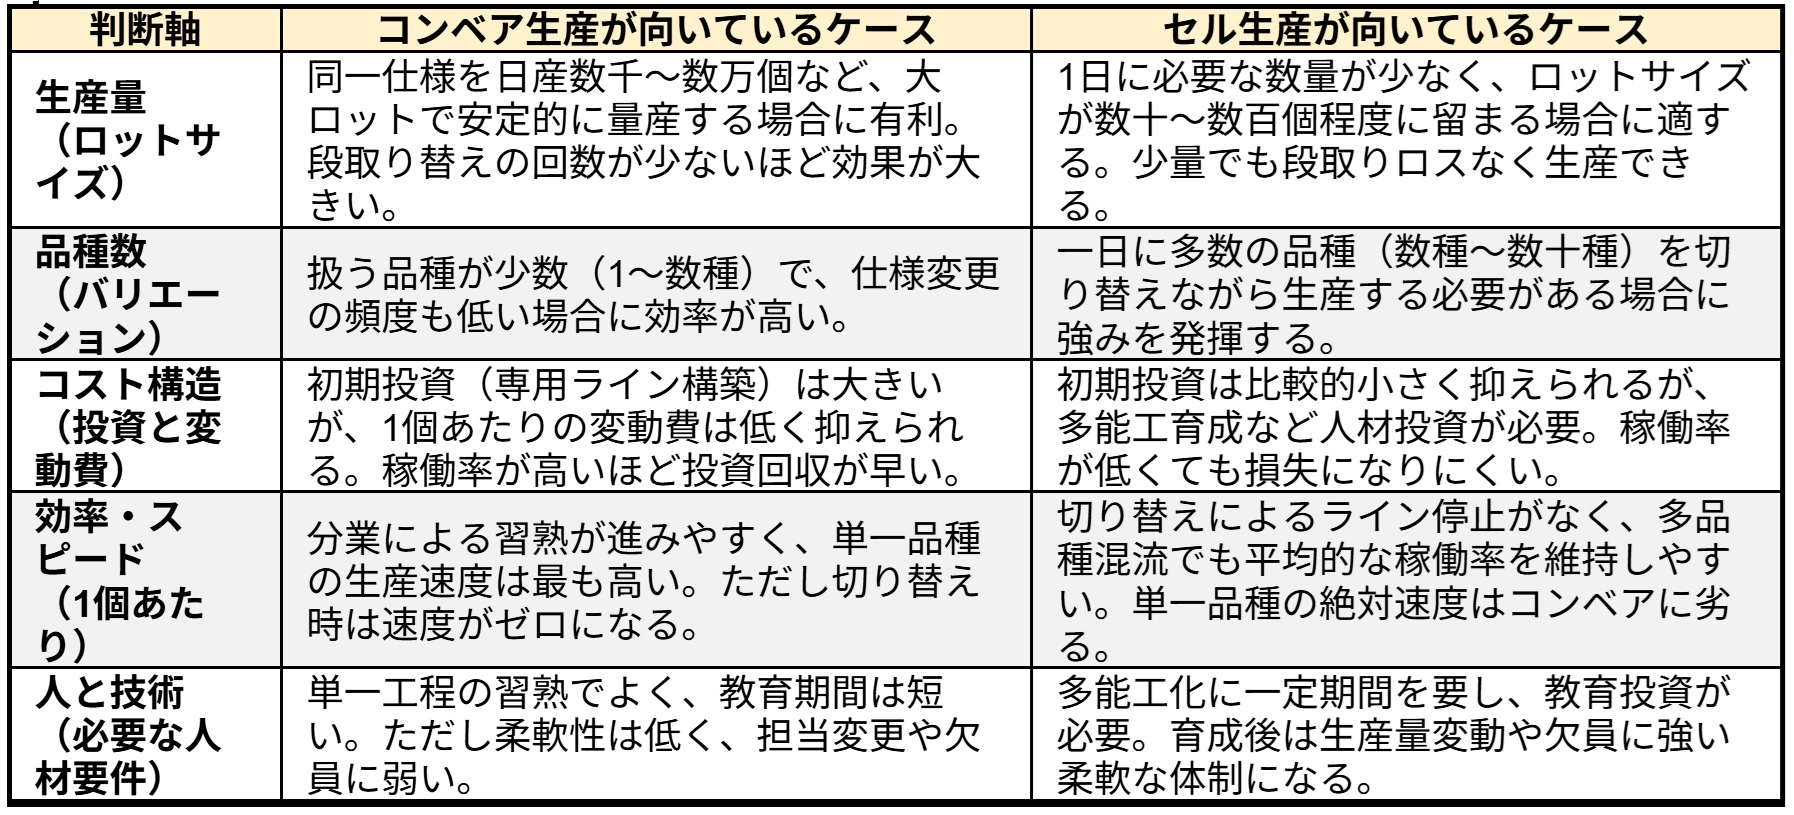
※ 実際の判断では複数の軸を総合的に評価し、工程の一部だけをセル化する「部分導入」も選択肢に入れることが望ましい。
【現場責任者が今すぐ着手すべきこと】
- データによる現状把握:過去1〜2年分の生産実績(品目別の生産数、切り替え頻度、機械作業と手作業の比率)をまず数値で棚卸しし、勘や経験ではなく事実に基づいて向き不向きを判定する土台を作る。
【デジタル・AI活用による生産性向上】
- 生産計画システムに蓄積された実績データをAIで分析し、品目ごとに「コンベア向き」「セル向き」を自動でスコアリングすることで、担当者の主観に頼らない客観的な移行判断ができる。
- デジタルツイン(工場のシミュレーション技術)を用いて、実際にラインを組み替える前にPC上でコンベア案とセル案の生産性・段取り替えロスを比較検証し、投資判断の精度を高める。
第2章、多能工(マルチスキル人材)の計画的な育成
セル生産が自社に適していると判断し、いざ導入を進めようとした際、最大の障壁となるのが人材の育成です。コンベア生産では、一つの工程だけを覚えればその日のうちにラインに入って作業することができました。しかし、セル生産では一人で全工程、または複数の工程を担当するため、作業者が覚えるべき作業内容が大幅に増えます。作業者がスキルを習得するまでに一定の期間を要し、育成期間におけるライン全体の生産性が一時的に低下するという課題が生じます。
この課題を解決するためには、現場の先輩が感覚で教えるような属人的な指...
「多品種少量生産や製品サイクルの短期化が進み、既存のコンベアラインでは段取り替えのロスが減らない」「セル生産を導入したものの、作業者のスキル不足やばらつきで期待した生産性が出ない」、変動の激しい製造現場において、柔軟な生産体制を確立する『セル生産』への移行が重要な課題となっています。本稿では、コンベア生産との使い分け基準、スキルマップを用いた多能工(マルチスキル)の計画的育成、標準化とポカヨケによる品質安定化、水すまし方式とU字レイアウト、需要変動に応じた人員調整法を解説します。この記事を読むことで、自社に適したセル生産の運用手順を理解し、作業者のモチベーション向上と高効率な多品種少量生産を両立させるアプローチを習得できます。
【記事を最後までお読みいただくことで、実務における以下の課題や悩みが解決します】
- 自社製品の特性や生産ロットから、セル生産が本当に適しているかの客観的な判断基準がわかります。
- 作業者の多能工化を計画的に進めるための、スキルマップを用いた具体的な育成手順が理解できます。
- 個人の技量に依存せず、誰が作業しても品質と作業時間が安定する標準化の仕組みが身につきます。
- 部品を取りに行くムダを省き、生産を止めない効率的なレイアウトと供給体制の作り方がわかります。
- 日々の受注量増減に合わせて、効率を落とさずに人員やラインを柔軟に調整する手法が掴めます。
第1章、自社に合うかどうかの見極め(コンベア生産との使い分け)
セル生産の導入を検討する際、最初に直面する課題は「そもそも自社の製品や生産体制に合っているのか」という疑問です。長年親しんできたコンベア生産には、作業を極限まで細分化し、単純作業を繰り返すことで大量の製品を一定のペースで作り出せるという大きな強みがあります。セル生産は万能ではなく、製品特性や生産ロットによっては逆に非効率になる場合があることを十分に理解しておく必要があります。
解決策として、まずは自社の現状が「多品種少量」「製品寿命が短い」「組み立て工程中心」というセル生産が適する条件に合致しているかを整理します。
第一の基準は、品種と生産ロットの規模です。毎日何万個と同じ仕様の製品を作り続けるのであれば、コンベア生産の方が明らかに効率的です。一方で、一日のうちに製品Aを五十個、製品Bを三十個、製品Cを百個といった具合に、仕様の異なる製品をこまめに切り替えて生産する必要がある場合、コンベア生産では切り替え(段取り替え)のたびにライン全体を止めることになり、大きな時間のロスが生じます。このような多品種少量生産の現場では、セルごとに異なる製品を並行して作ることができるセル生産の強みが活かされます。
第二の基準は、製品の寿命や需要の変動具合です。流行り廃りが激しく、製品の仕様が頻繁に変わるようなものや、季節によって需要が大きく変動する製品の場合、固定的なコンベア設備をその都度改造していくのは時間も費用もかかります。セル生産であれば、後述するようにレイアウトの変更が比較的容易であるため、変化への対応力が高くなります。
第三の基準は、作業の性質です。大型の機械設備が主体となる加工工程よりも、人の手による部品の組み立てや配線、ネジ締めといった工程が中心となる製品の方が、セル生産には適しています。大型製品であっても、ユニットごとの組み立てをセル化するといった部分的な導入も有効です。
自社がセル生産へ移行すべきか否かを客観的に判断するためには、これらの基準をもとに、現在の生産品目ごとの生産数、切り替え頻度、機械作業と手作業の割合などを数値化し、評価することが重要です。
表. セル生産とコンベア生産の比較整理.
この表を参考に、自社の強みと製品特性を照らし合わせ、すべての工程をセル生産へ一斉移行するのではなく、大量生産品はコンベア、多品種少量品はセルといった「使い分け」を検討することも、成功への現実的なアプローチとなります。
表. 生産方式選択の判断基準(量・種類・コスト効率・人と技術)
※ 実際の判断では複数の軸を総合的に評価し、工程の一部だけをセル化する「部分導入」も選択肢に入れることが望ましい。
【現場責任者が今すぐ着手すべきこと】
- データによる現状把握:過去1〜2年分の生産実績(品目別の生産数、切り替え頻度、機械作業と手作業の比率)をまず数値で棚卸しし、勘や経験ではなく事実に基づいて向き不向きを判定する土台を作る。
【デジタル・AI活用による生産性向上】
- 生産計画システムに蓄積された実績データをAIで分析し、品目ごとに「コンベア向き」「セル向き」を自動でスコアリングすることで、担当者の主観に頼らない客観的な移行判断ができる。
- デジタルツイン(工場のシミュレーション技術)を用いて、実際にラインを組み替える前にPC上でコンベア案とセル案の生産性・段取り替えロスを比較検証し、投資判断の精度を高める。
第2章、多能工(マルチスキル人材)の計画的な育成
セル生産が自社に適していると判断し、いざ導入を進めようとした際、最大の障壁となるのが人材の育成です。コンベア生産では、一つの工程だけを覚えればその日のうちにラインに入って作業することができました。しかし、セル生産では一人で全工程、または複数の工程を担当するため、作業者が覚えるべき作業内容が大幅に増えます。作業者がスキルを習得するまでに一定の期間を要し、育成期間におけるライン全体の生産性が一時的に低下するという課題が生じます。
この課題を解決するためには、現場の先輩が感覚で教えるような属人的な指導からの脱却を図る必要があります。その第一歩として、「スキルマップ(星取表)」を用いた力量の可視化を提案します。
表. スキルマップ(星取表)テンプレート
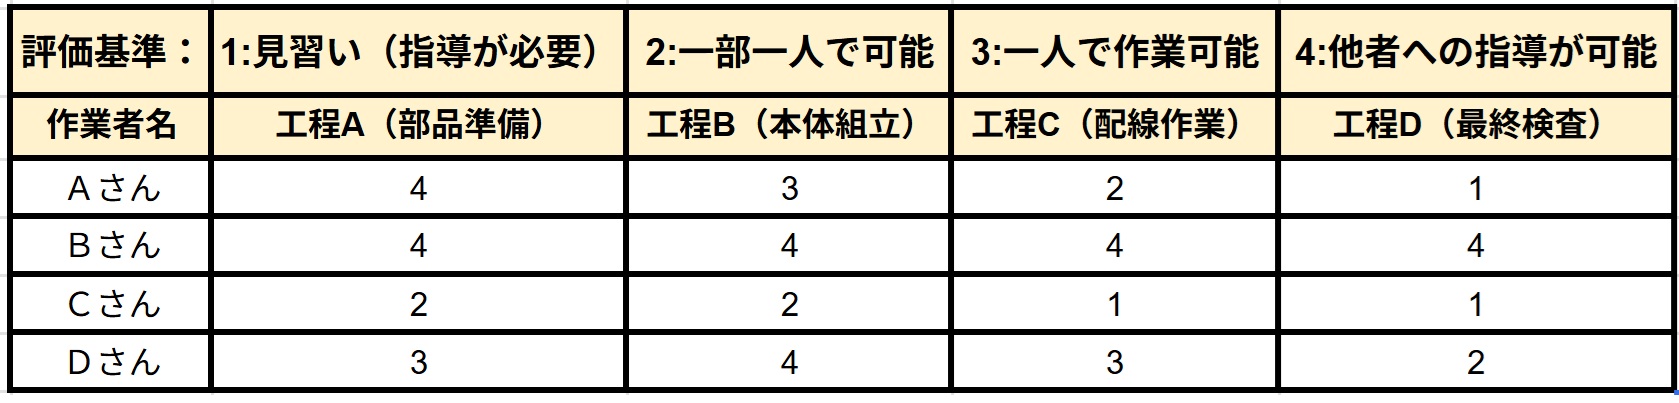
スキルマップとは、縦軸に作業者の名前、横軸に習得すべき工程やスキルを並べ、それぞれの習熟度を点数や記号で評価した表のことです。例えば、「見習いレベル」「一部一人で作業可能」「一人で全ての作業が可能」「他者に指導ができるレベル」といった段階を設けます。これにより、誰がどの作業をできるのか、誰にどの訓練が必要なのかが一目でわかるようになります。
次に、このマップに基づいた習熟度に応じた段階的な教育手順を組み立てます。一度に全ての工程を教え込むのではなく、まずは難易度の低い工程AとBを完全にマスターさせ、それができるようになったら工程Cに進むといった具合に、ステップバイステップで育成を進めます。指導する側も、「今日はこの手順のこの部分を教える」という明確な目標を持つことができ、教え漏れを防ぐことができます。
さらに、多能工化を推進するためには、習得したスキルを適切に評価する人事制度の必要性についても触れておかなければなりません。覚えることが増え、責任も重くなるにもかかわらず、処遇が以前と同じでは、作業者のモチベーションは上がりません。多くの工程を習得し、指導レベルに達した作業者に対しては、手当を支給する、あるいは昇格の条件に組み込むなど、努力が報われる仕組みを同時に構築することが、人材育成を成功させる鍵となります。
【現場責任者が今すぐ着手すべきこと】
- 更新運用の定着化:スキルマップの更新を月次などの定例業務として運用ルール化し、「作れたつもり」を防ぐため評価者を複数人(本人・指導者・管理者)にして客観性を担保する。
【デジタル・AI活用による生産性向上】
- 紙の星取表をスキル管理システムに置き換え、誰がいつ何を習得したかをデータで蓄積することで、育成計画の立案や欠員時の人員配置(誰が代替できるか)を素早く判断できるようにする。
- 作業の様子をカメラで撮影し、AIによる動作解析でベテランの手の動き・所要時間と新人の差分を可視化することで、「どこでつまずいているか」を感覚ではなく数値で指導者に提示できる。
- 複雑な組立手順についてはAR(拡張現実)グラスやタブレットを用いたガイド付きトレーニングを取り入れることで、指導者が付きっきりにならなくても自習形式で習熟度を上げられる。
第3章、属人化による「品質・作業時間のばらつき」の防止
多能工の育成が進み、一人が多くの工程をこなせるようになると、次なる課題として浮上してくるのが「品質・作業時間のばらつき」です。コンベア生産のように機械のスピードに合わせて単一の作業をするのとは異なり、セル生産では個人の技量やペースに依存する部分が大きくなります。そのため、ベテランと新人、あるいはAさんとBさんとで、製品の仕上がり具合や一個を完成させるまでのスピードに差が生じやすくなります。
この課題を解決し、誰が作業しても同じ結果になるための仕組みづくりが不可欠です。その基礎となるのが「作業標準書」の作成です。
作業標準書は、単に手順を羅列したものではありません。「どの部品を」「どの工具を使って」「どのような順序で」「どのような姿勢で」取り付けるのか、そして「どこを確認するのか」という急所を明確に記載したものです。特に、間違えやすいポイントや過去に不良が発生した箇所については、文章だけでなく写真や図解を大きく用いて、直感的に理解できるように工夫します。この標準書を各セルの目の前に掲示し、常に確認できる状態にすることが重要です。
しかし、手作業を伴う以上、作業標準書の整備のみでポカミスを徹底的に防止することは困難です。そこで、物理的・システム的な対策を取り入れることが有効です。
代表的な物理的対策が、ポカヨケ(誤品防止ツール)の導入です。例えば、似たような部品を取り違えるミスを防ぐために、必要な部品だけが取り出せるように部品箱のフタが順番に開く仕組みを作ったり、規定の回数だけネジを締めないと次の工程に進めないように工具と連動させたりする工夫です。これにより、作業者の注意力が低下した状態でも、不良品を作り出さない、あるいは次の工程へ流さない仕組みを構築します。
また、近年ではシステム的な対策も導入しやすくなっています。例えば、手元を照らすプロジェクションマッピングを用いて、次に取るべき部品箱に光を当てて指示を出したり、組み立てる箇所を製品に直接投影して案内したりする技術です。タブレット端末を用いて、作業の進捗に合わせて画面上の指示書が自動で切り替わるシステムも、デジタル作業指示の導入事例として多くの現場で採用されています。
これらの対策を組み合わせることで、「人への依存」を減らし、「仕組みで品質を担保する」現場へと進化させることができます。
【現場責任者が今すぐ着手すべきこと】
- 標準書の継続改訂:作業標準書は一度作って終わりにせず、不良やヒヤリハットが発生するたびに「なぜ起きたか」を追記・更新し、常に現場の実態に合った内容へ育てていく運用体制を決めておく。
【デジタル・AI活用による生産性向上】
- 画像認識AIを用いた外観検査カメラをセルの検査工程に設置し、ベテランの目視検査基準を学習させることで、経験の浅い作業者でも一定水準の検査精度を確保できる。
- 作業をカメラで常時モニタリングし、標準作業からの逸脱(手順飛ばし、規定と異なる姿勢など)をAIがリアルタイムで検知して現場にアラートを出すことで、不良の作り込みを未然に防ぐ。
- タブレット指示システムに蓄積された作業時間データをAIで分析し、工程ごとのばらつきの大きい箇所を自動で特定することで、改善すべき急所に絞って標準化を進められる。
第4章、作業を止めない部品供給と動線レイアウト
セル生産において、見落とされがちなのが部品の供給方法です。一人で複数の工程を行うということは、それだけ多種類の部品を周囲に配置しておく必要があるということです。課題となるのは、手元の部品がなくなった際、組立作業者が自ら離れた場所にある部品棚まで取りに行ってしまうことです。その間、価値を生み出す組み立て作業はストップしてしまい、結果として稼働率が大きく低下してしまいます。
この解決策として、組立と運搬の役割を完全に分離する仕組みを導入します。ここで登場するのが専任の供給担当者、通称「水すまし」の配置です。
水すましは、各セルを定期的に巡回し、部品が減っていることに気づいたら倉庫から補充を行う役割を担います。単に部品を運ぶだけでなく、次の製品の生産に必要な部品一式をあらかじめ専用のトレーなどにセットしておく「キット供給」を行うこともあります。これにより、組立作業者は一歩も動くことなく、目の前の作業だけに集中することができます。役割を明確に分けることで、工場全体の流れがスムーズになります。
あわせて、歩行や持ち替えのムダを省くための基本的な設計セオリーを適用したレイアウトの構築も重要です。
代表的なものが「U字型レイアウト」です。作業台をUの字に配置し、材料の投入口と完成品の取り出し口を近づける設計です。作業者はU字の内側に入り、順番に作業を進めていきます。U字型にすることで、作業の開始位置と終了位置が近くなり、次の製品に取り掛かる際の歩行距離を最小限に抑えることができます。
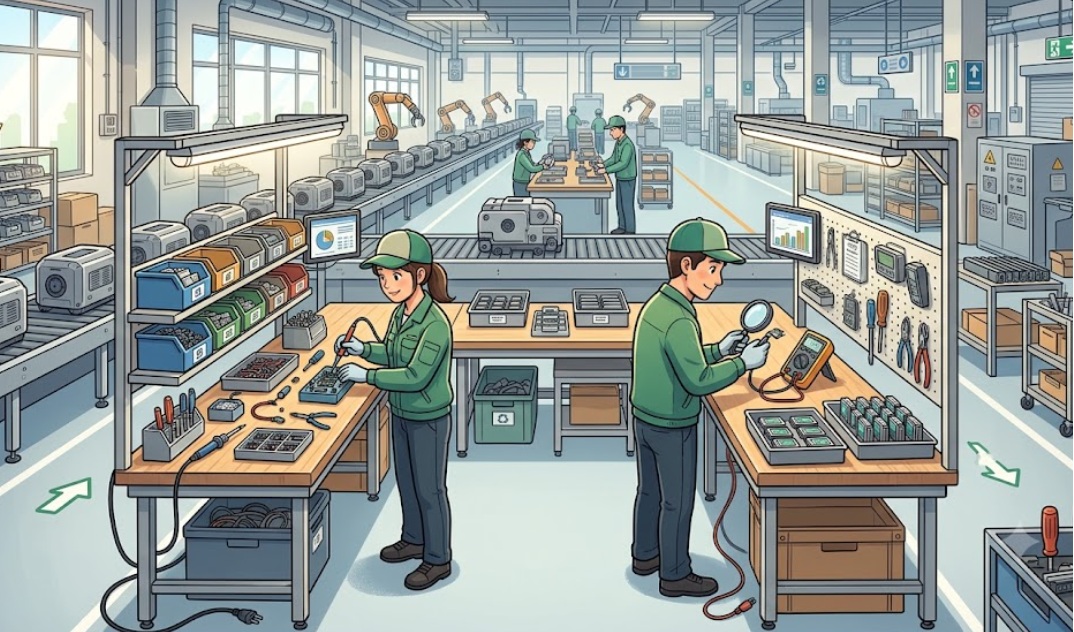
また、一つの作業台にすべての部品や工具、検査機器をコンパクトにまとめた「屋台型レイアウト」も有効です。お祭りの屋台のように、その一区画だけで完結する構成です。屋台型は、必要なものがすべて手の届く範囲(ストライクゾーン)に配置されるため、体を大きく捻ったり、背伸びをして部品を取ったりするような不要な動作を排除できます。
レイアウトを設計する際は、実際に作業者が動いてみて、不自然な姿勢がないか、持ち替えが頻繁に起きていないかを観察し、ミリ単位で部品箱の位置や傾きを調整していく地道な改善が求められます。
【現場責任者が今すぐ着手すべきこと】
- 巡回業務の標準化:水すましの巡回ルートと巡回間隔を一度時間測定した上で明文化し、属人的な「気づいたら補充」から、決まった周期で回る仕組みへ移行する。
【デジタル・AI活用による生産性向上】
- 部品棚にIoT重量センサーや光電センサーを取り付け、残量が閾値を下回った時点で水すましの端末に自動通知することで、巡回だけに頼らず「なくなりそうな部品」を先回りして補充できる。
- AGV(無人搬送車)やAMR(自律走行搬送ロボット)を用いてキット供給を自動化すれば、水すまし要員を増やさずに供給頻度を上げられ、繁忙期の欠品リスクを抑えられる。
- レイアウト変更時には、作業者の歩行距離や動作をセンサーやカメラで計測し、AI解析でムダな移動・持ち替えを定量的に洗い出すことで、勘に頼らないミリ単位のレイアウト改善ができる。
第5章、需要変動に応じた人員とラインの柔軟な調整
最後の課題は、セル生産最大のメリットである「柔軟性」をいかに日々の運用で発揮させるかという点です。顧客からの注文は毎日一定ではありません。ある日は百個必要だが、次の日は三十個で良い、といった日々の受注量の増減に対して、効率(1個あたりの製造コスト)を落とさずにどう対応するかが問われます。
コンベア生産では、生産量が半分になってもラインを動かすための最低人員は減らしにくく、結果として非稼働時間(手待ち)が発生し、ライン全体の生産効率が低下します。セル生産では、解決策として生産量に応じて人員配置や作業方式を柔軟に切り替える手法を用います。
例えば、受注が多い日は、各屋台に一人ずつ作業者を配置する「1人屋台方式」で生産能力を最大化します。逆に受注が少ない日は、稼働させる屋台の数を減らすのではなく、「複数人での巡回方式」などに切り替えます。これは、例えば三つのセル(屋台)がある工程を、少ない生産量の日は一人の作業者が順番に巡回して仕上げていくようなやり方です。一人あたりの作業量は変わらないため、生産ペースが落ちたとしても、ムダな待ち時間を発生させることなく効率を維持できます。余った人員は、他の忙しいラインの応援に回したり、改善活動や教育訓練の時間に充てたりすることができます。これを実現するためには、第2章で述べた「多能工化」が前提となります。
さらに、これらの柔軟な人員配置を支えるためには、ハード面の事前対策も欠かせません。レイアウトの変更を容易にするため、重い固定式の作業台ではなく、キャスター付きの作業台を採用することが基本となります。キャスターがあれば、一人でも簡単にU字をL字に変えたり、屋台の向きを変えたりすることができます。
また、照明や電源コード、エア配管などを天井から吊り下げる方式にしたり、設備を機能ごとにモジュール化(小さな単位で分割)したりすることで、大掛かりな工事をすることなく、その日の生産計画に合わせた最適なラインを数十分で組み上げることが可能になります。
このように、日々の需要変動を予測し、人の配置と設備の配置をパズルのように組み替えていく柔軟性こそが、セル生産を真に機能させるための要となります。
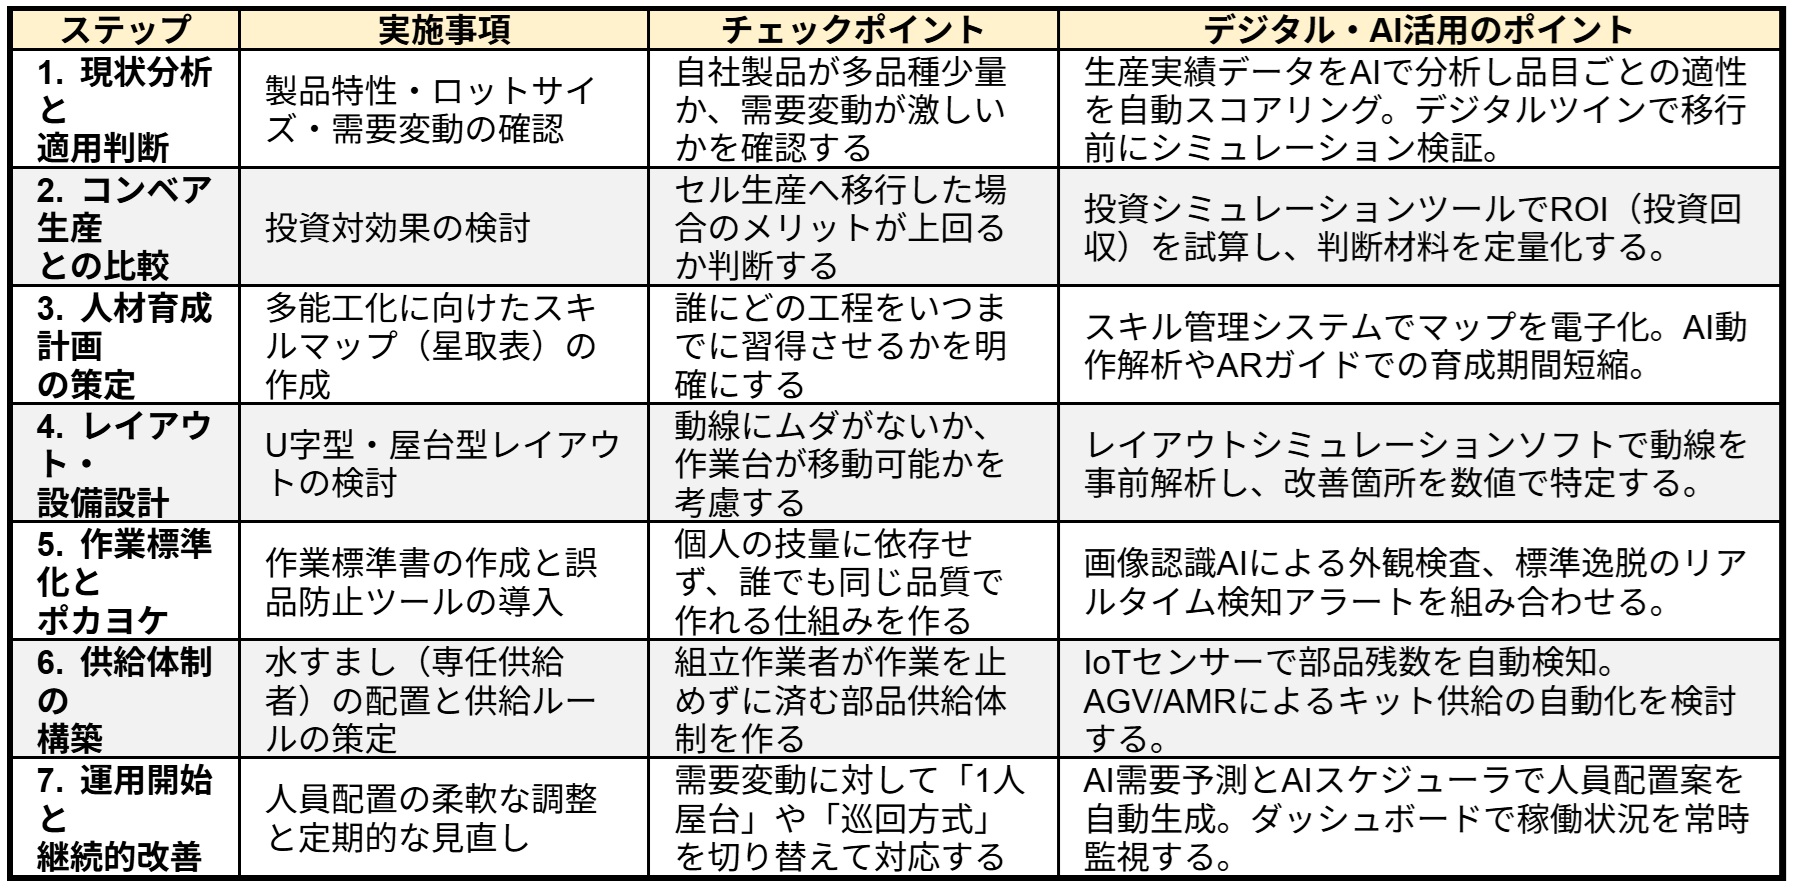
表. セル生産導入フロー(デジタル・AI活用ポイント付き)
【現場責任者が今すぐ着手すべきこと】
- 切り替え基準の明確化:「1人屋台方式」と「巡回方式」を切り替える受注量の基準値をあらかじめ数値で決めておき、その日の判断が管理者の勘に左右されないようにする。
【デジタル・AI活用による生産性向上】
- 過去の受注実績や季節性をAIに学習させた需要予測モデルを用いて、翌日・翌週の生産量を事前に見積もり、必要な人員数と屋台数を自動で提案させることで、当日になって慌てて調整する事態を減らせる。
- 多能工化の進捗データ(スキルマップ)と当日の需要予測を組み合わせ、AIスケジューラで最適な人員配置案(誰をどのセルに、応援に回すか)を自動生成すれば、管理者の配置検討の手間を大きく減らせる。
- 各セルの稼働状況をリアルタイムダッシュボードで可視化し、手待ちや遅延が発生しているセルをAIが検知して知らせることで、その場で人員を再配分する判断を素早く下せる。
まとめ
ここまで、セル生産の導入から定着に至るまでの課題と、その具体的な解決策について解説してきました。
セル生産は、単に作業台の並べ方を変えるだけの手法ではありません。自社の製品特性を見極め、多能工を時間をかけて育成し、誰もが安定した品質で作れるよう作業を標準化し、部品供給の仕組みを整え、日々の変動に合わせて現場を柔軟に変化させていくという、総合的な生産体制の改革です。
作業者自身が一貫して製品を完成させるプロセスを担うことで、単調作業からの脱却と達成感の醸成が促され、現場全体の改善意識やモチベーション向上につながるという効果も期待できます。